


Le bolle d'aria nell'adesivo hot melt non sono un difetto estetico. Si tratta di un allarme di processo che solitamente indica una delle tre cause principali: degrado termico, concentrazione di umidità o trappolamento meccanico dell'aria. Ignorare le bolle può indebolire il legame, aumentare la formazione di fili e causare costosi tempi di inattività sulle linee automatizzate. Le bolle sono il primo avvertimento visibile che l'adesivo non si scioglie più in modo uniforme.
La maggior parte dei team di produzione nota per la prima volta le bolle quando vede cuciture aperte in un nastro laminato o un peso del rivestimento incoerente su una linea. Dentro laminazione di interni automobilistici , lo stesso difetto può causare bolle visibili sotto il rivestimento. La buona notizia è che ogni causa ha un sintomo riconoscibile e una soluzione semplice.
Cosa causa effettivamente le bolle d'aria nell'adesivo hot melt?
Le bolle nell'adesivo hot melt provengono da quattro fonti specifiche: decomposizione termica, vaporizzazione dell'umidità, intrappolamento meccanico dell'aria e perdite d'aria nel sistema. Identificare la fonte è il primo passo verso una soluzione permanente, perché ogni fattore scatenante richiede un’azione correttiva diversa.
La decomposizione termica è la causa più comune nella produzione industriale. Gli adesivi hot melt sono termoplastici, quindi possono essere rifusi, ma ogni polimero ha un limite di temperatura. I gradi a base EVA iniziano a degradarsi intorno ai 180°C, mentre i gradi PA e PES tollerano temperature più elevate ma hanno ancora un limite. Quando l'adesivo rimane troppo lungo al di sopra del suo limite, le catene polimeriche si rompono e rilasciano piccole molecole di gas. Queste molecole formano una schiuma fine all'interno della massa fusa e trasformano una perla liscia e trasparente in un flusso torbido e filamentoso.
| Causa | Sintomo tipico | Rischio principale |
|---|---|---|
| Surriscaldamento/decomposizione termica | Schiuma fine e continua dopo una lunga permanenza | Forza di adesione debole, carbonizzazione, blocco degli ugelli |
| Contaminazione dell'umidità | Scoppi sporadici, a volte con macchie di vapore | Scarsa adesione, idrolisi, corrosione delle apparecchiature |
| Intrappolamento meccanico dell'aria | Bolle grandi e rotonde ad intervalli regolari | Vuoti lungo la linea di collegamento, sacche d'aria riciclata |
| Modulo guasto/perdita dell'aria del sistema | Bolle casuali vicino a un ugello o all'avvio | Peso del rivestimento incoerente, rotture del tallone |
La contaminazione da umidità è il secondo fattore scatenante più comune. Gli adesivi hot melt non sono igroscopici come i poliuretanici, ma assorbono comunque l'umidità atmosferica quando esposti. Se la tramoggia di alimentazione viene lasciata aperta in un impianto umido, la condensa può raccogliersi sulle superfici fredde dei tubi e quindi essere aspirata nella massa fusa. L'acqua si trasforma in vapore a 100°C, producendo bolle sporadiche che sembrano notevolmente simili alla decomposizione termica.
Vieni a diagnosticare la fonte delle bolle d'aria
Puoi identificare la fonte delle bolle d'aria in circa 20 minuti osservando cinque parametri: dimensione delle bolle, frequenza, posizione, temperatura e colore. Un'osservazione rapida e strutturata previene la sostituzione non necessaria di componenti e indirizza direttamente alla riparazione corretta.
- Registrare la temperatura di fusione. Se è superiore all'intervallo massimo consigliato dall'adesivo, considerare il surriscaldamento come il primo sospetto.
- Osservare le bolle nel serbatoio rispetto alle bolle sull'ugello. Le bolle nel serbatoio suggeriscono surriscaldamento o umidità; le bolle solo sull'ugello suggeriscono un intrappolamento meccanico dell'aria o un modulo guasto.
- Controllare la dimensione della bolla. La schiuma fine su un'ampia area indica la decomposizione termica. Bolle grandi e isolate indicano aria intrappolata.
- Ispezionare il colore dell'adesivo. Una fusione giallo-marrone indica una rottura termica; un aspetto bianco o torbido può indicare umidità o polimero non fuso.
- Spegnere l'agitatore e attendere. Se le bolle scompaiono, l'agitazione stava attirando aria nella massa fusa.
| Indice diagnostico | Surriscaldamento | Umidità | Intrappolamento dell'aria |
|---|---|---|---|
| Aspetto a bolle | Schiuma fine e continua | Singoli pop sporadici | Grandi vuoti rotondi |
| Posizione | Serbatoio e valle | Al serbatoio, primo ugello | All'ugello, stazioni specifiche |
| Temperatura | Sopra il limite consigliato | Normaleee | Normaleee |
| Colore della fusione | Più scuro del solito | Molto nuvoloso | Normaleee |
| Cambiare mescolando | Peggio ancora | Minimo | Aumenta |
Fare la diagnosi prima della riparazione fa risparmiare denaro. Se si abbassa la temperatura e le bolle scompaiono, il problema era termico. Se le bolle rimangono, il problema è fisico: aria intrappolata o un modulo usurato che deve essere sostituito.
Prevenzione e risoluzione delle cause principali
Una volta identificata la fonte, applicare una soluzione mirata: abbassare la temperatura, asciugare l'alimentazione, pulire la pistola o riparare il sistema di pompaggio. L'ordine è importante, perché la regolazione della temperatura richiede pochi secondi mentre la sostituzione di un modulo costa tempo e denaro.
Surriscaldamento e degrado termico
Controllare la gamma di lavorazione sulla scheda tecnica del prodotto, non la gamma generale per gli adesivi hot melt. I gradi EVA per basse temperature hanno un limite inferiore rispetto a PA o PES. Impostare il riscaldatore del serbatoio al di sotto del limite superiore e mantenere breve il tempo di sosta. L'adesivo che si cuoce all'interno del serbatoio durante la notte si degraderà entro la mattina successiva. Un'abitudine pratica è quella di spurgare il serbatoio alla fine di ogni turno e di far funzionare la temperatura più bassa che fornisce ancora un cordone pulito.
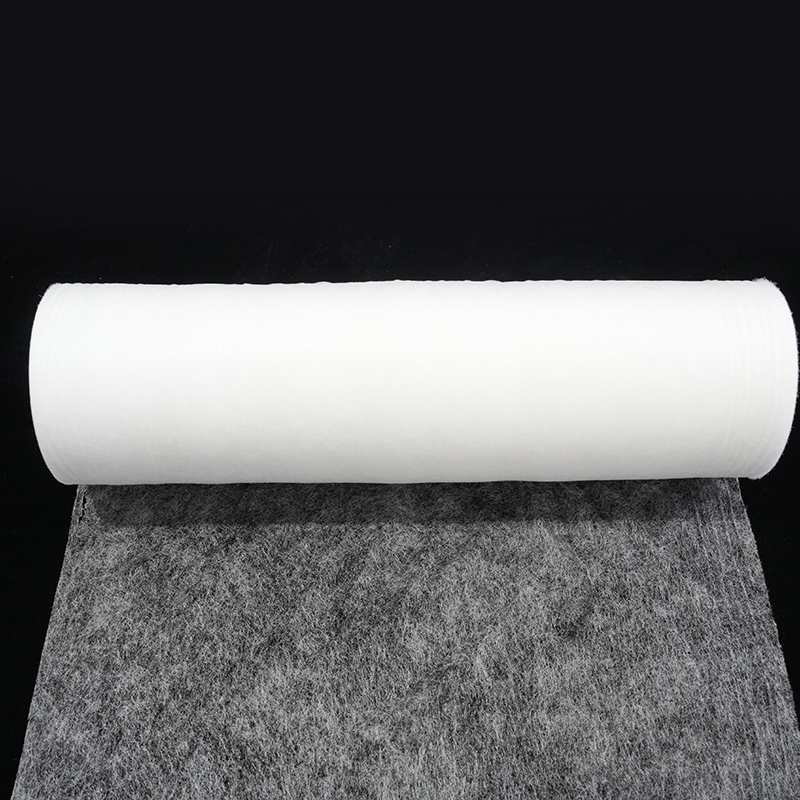
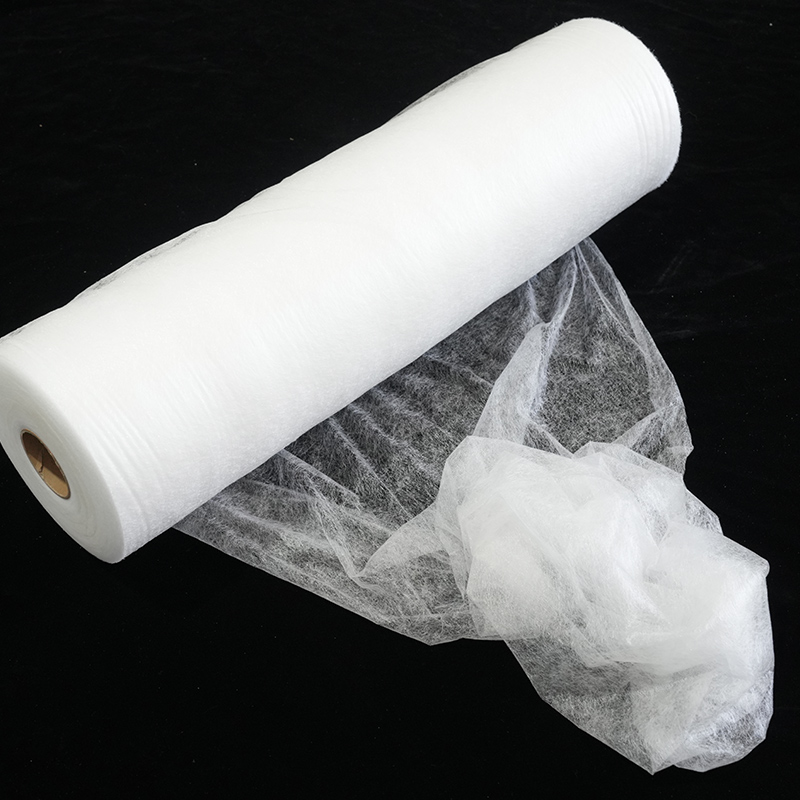
Se si lavora una pellicola adesiva hot melt con carta di supporto, mantenere il materiale a temperatura ambiente prima di caricarlo. La carta di supporto aiuta la pellicola ad avanzare in modo uniforme e protegge la faccia adesiva, riducendo quindi anche la possibilità di trascinare particelle fini nella massa fusa.
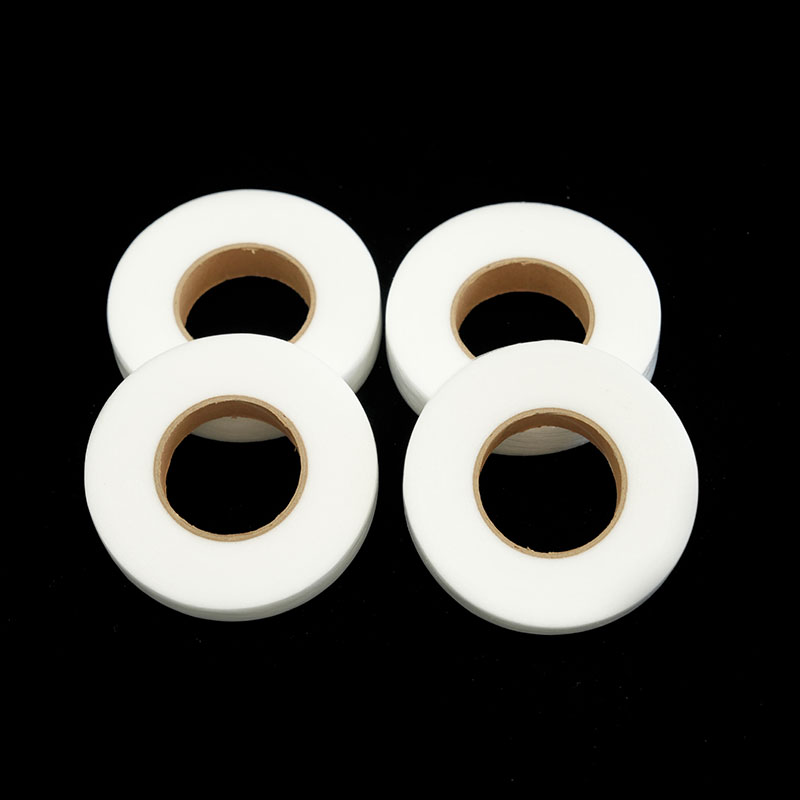
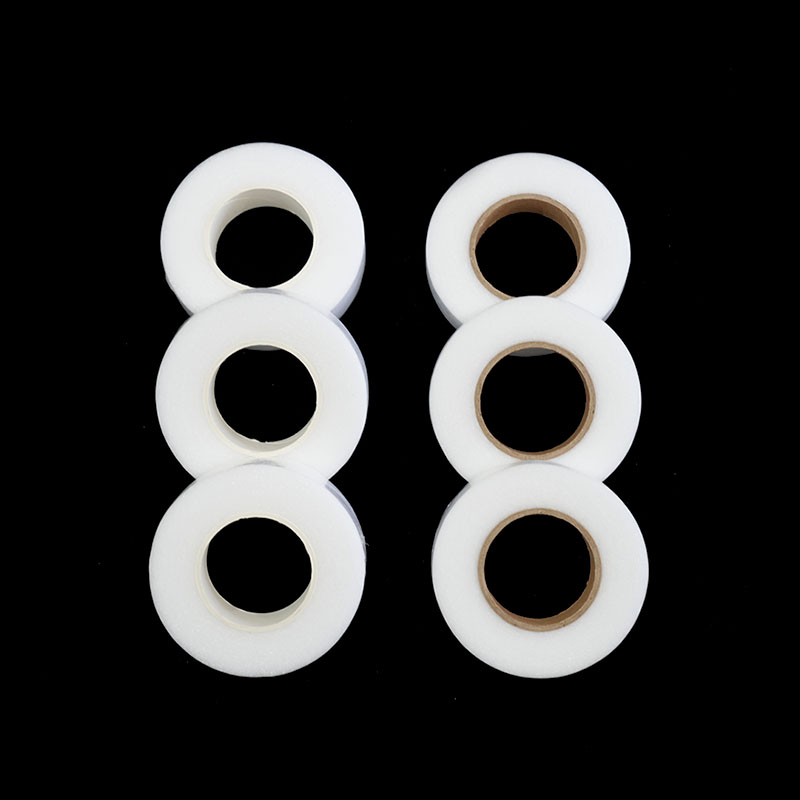
 Pellicola adesiva hot melt PES con carta di supporto per il controllo dell'umidità Questa pellicola rimane solida a temperatura ambiente e si scioglie per un forte legame, mentre la carta di supporto protegge la superficie adesiva dall'umidità, aiuta a prevenire schizzi e scoppi durante la lavorazione. Visualizza il prodotto →
Contaminazione dell'umidità
Conservare i rotoli di adesivi e le polveri nella loro confezione originale sigillata. Aprire il materiale solo quando la linea è pronta. chiudere il coperchio della tramogia tra un rifornimento e l'altro e controllare la presenza di aree umide nel canale di alimentazione. Se vedi sputi o scoppi occasionali, l'umidità è il principale sospettato. Pulisci il serbatoio e ispeziona ogni superficie vicino alla zona di alimentazione.
Intrappolamento dell'aria e perdite nel sistema
L'aria può entrare attraverso la massa fusa e può anche entrare attraverso la macchina. Se il livello del serbatoio è troppo basso, l'ingresso della pompa può creare un vortice. Se i tubi flessibili, i raccordi o i filtri sono usurati, il sistema può aspirare aria ambiente. Nelle linee automatizzate, controllare le guarnizioni dei moduli e le punte degli ugelli. Un semplice test di tenuta con un rilevatore di flusso d'aria portatile spesso rivela la fonte in pochi minuti.
Il tipo di adesivo modifica il rischio di bolle?
SÌ. I gradi EVA, PA, PES e TPU differiscono per stabilità termica, sensibilità all'umidità e finestre di lavorazione, quindi il rischio di bolle cambia con il polimero di base. La scelta del materiale giusto per la macchina e l'ambiente è importante tanto quanto la messa a punto del processo.
Gli adesivi EVA sono i più facili da lavorare ma i più sensibili al surriscaldamento. Gli adesivi PA offrono una migliore resistenza al calore ma assorbono rapidamente l'umidità dall'aria. I film PES offrono un insieme equilibrato di proprietà per l'incollaggio industriale: elevato punto di fusione, forte adesione a tessuti e plastica e una linea di adesione pulita. Anche lo spessore del nastro adesivo hot melt è importante, poiché un nastro più spesso modifica il volume del materiale fuso e il profilo di raffreddamento. Scopri di più su in che modo lo spessore del nastro adesivo hot melt influisce sulle prestazioni di incollaggio .
I gradi di TPU sono diversi. La pellicola adesiva hot melt elastica in TPU con carta di supporto è realizzata per garantire flessibilità, elasticità e recupero. Il suo intervallo di temperatura di lavorazione più basso significa meno rischi di degrado termico, il che lo rende una scelta forte per parti flessibili di automobili o abbigliamento.
 Pellicola adesiva hot melt in TPU elastico con carta di supporto Offrendo flessibilità ed elasticità, questa pellicola in TPU aderisce bene su parti curve o mobili. Il suo intervallo di fusione inferiore riduce il rischio di degrado termico, rendendolo ideale per applicazioni automobilistiche e di abbigliamento. Visualizza il prodotto →
I prodotti in polvere si comportano ancora diversamente. Quando si utilizza la polvere adesiva hot melt PES, il materiale viene alimentato in una macchina per lo spargimento o in una stampante serigrafica invece che in un serbatoio di fusione. L'umidità e la temperatura del forno sono le principali variabili e il letto di polvere offre un margine di controllo più ampio.
 Polvere adesiva hot melt PES per processi di verniciatura a polvere Questa polvere è formulata per macchine a dispersione e stampanti serigrafiche, fornendo un legame coerente su tessuti e altri substrati. Polimerizza rapidamente e resiste ad ampi intervalli di temperatura, ma richiede un'attenta gestione dell'umidità e della permanenza. Visualizza il prodotto →
| Polimero | Intervallo del punto di fusione | Principale rischio bolla | Il modo migliore per controllare |
|---|---|---|---|
| EVA | 60–100°C | Surriscaldamento e char | mantenere bassa la temperatura del serbatoio e utilizzare materiale fresco |
| PA | 90–160°C | Assorbimento dell'umidità | Stoccaggio delle guarnizioni, sistema di alimentazione a secco |
| PES | 100–160°C | Surriscaldamento se il tempo di permanenza è lungo | Breve tempo di permanenza, ugello pulito |
| TPU | 90–150°C | Intrappolamento meccanico dell'aria | Controllare le guarnizioni del modulo e il livello del serbatoio |
Domande frequenti
Perché compaiono bolle d'aria dopo che l'adesivo è rimasto a lungo nel serbatoio?
Il lungo tempo di permanenza è la causa più comune. Anche se il serbatoio è impostato alla giusta temperatura, l'ossigeno presente nell'aria degrada il polimero nel tempo e rilascia gas. Utilizzare la temperatura più bassa accettabile, pianificare la produzione in base alla durata del materiale e pulire il serbatoio alla fine di ogni turno.
Le bolle riducono la forza di adesione o sono solo estetiche?
Riducono la forza. L'aria nella linea di unione agisce come un vuoto, non come un riempitivo. Quando l'adesivo si raffredda, le sacche di gas diventano punti di non adesione. Sotto stress, le crepe iniziano in questi vuoti. Per le linee ad alta velocità, le bolle causano anche adesivi filamentosi e una copertura incoerente.
L’umidità può davvero creare bolle in un sistema hot melt?
SÌ. L'acqua si trasforma in vapore a 100°C. Anche una piccola quantità di condensa nel serbatoio o sul canale di alimentazione può creare bolle sporadiche. Tenere i coperchi chiusi, conservare il materiale in forma sigillata e spurgare il sistema se si sospetta umidità.
Devo cambiare il prodotto adesivo se continuano a comparire bolle?
Non finché non avrai escluso problemi di processo. La maggior parte dei problemi legati alle bolle sono legati al processo, non a difetti materiali. Se si utilizza pellicola adesiva hot melt o polvere, controllare la scheda tecnica del prodotto per l'intervallo di lavorazione consigliato. Se la portata è lontana dal punto operativo della macchina, una gradazione diversa potrebbe essere d'aiuto.
Le bolle d'aria nell'adesivo hot melt sono un segnale, non un incidente. Controllare prima la temperatura, quindi escludere l'umidità, quindi ispezionare il sistema meccanico. La maggior parte degli impianti elimina il difetto in un unico turno una volta identificata la fonte. Se il problema persiste, rivedere la scelta del materiale e chiedere al fornitore supporto per l'elaborazione.
Contattaci