


Un'azienda calzaturiera ha spostato il laminatore della punta da una rete EVA a una rete in copoliammide e lo stesso pomeriggio ha perso parte della velocità della linea. Il legame era più forte, la macchina no. Non è cambiato nulla nel materiale, tranne la sua chimica, e la chimica imposta la finestra di lavorazione molto prima di impostarne la resistenza.
La chimica degli adesivi hot melt è lo studio di come un polimero termoplastico viene miscelato con resine adesive, cere e stabilizzanti in modo che la miscela si sciolga, bagni una superficie e si blocchi in un legame portante mentre si raffredda. Non c'è solvente da evaporare e nessuna reazione di reticolazione da attendere. La temperatura fa tutto il lavoro, ecco perché un hot melt può legarsi in meno di un secondo ed essere rifuso anni dopo.
Il vantaggio pratico è ristretto e specifico: la polarità del polimero, la viscosità del fuso, la velocità di cristallizzazione e la stabilità termica spiegano quasi ogni legame debole, linea lenta e cedimento dovuto al caldo estivo che è probabile che si incontri.
Ciò che la chimica degli adesivi hot melt controlla effettivamente
La chimica stabilisce quattro proprietà contemporaneamente e queste si scontrano l'una con l'altra.
- Bagnatura e adesione. La massa fusa deve diffondersi sul substrato e riempirne le microrugosità nella frazione di secondo disponibile su una linea di lavoro. Una scarsa bagnatura lascia un legame che sembra completo e fallisce a basso carico.
- Forza coesa. Una volta solidificato, l'adesivo deve resistere alla pelatura e al taglio senza lacerarsi internamente.
- Resistenza al calore. Il legame deve mantenere la sua forma vicino alla temperatura di servizio senza strisciare sotto carico costante.
- Tempo di apertura e velocità impostata. Il tempo aperto è la finestra tra l'applicazione e la perdita di aderenza; la velocità impostata determina la velocità con cui è possibile maneggiare il giunto.
Spingi una qualsiasi di queste e un'altra mossa. Un polimero più duro e resistente al calore di solito necessita di una pentola più calda e di una linea più veloce. Un tempo aperto più lungo solitamente significa un legame finale più morbido. Questo compromesso è l’intero problema ingegneristico.
Le quattro parti di una formulazione hot melt
Un adesivo hot melt è una miscela, non un singolo polimero. Quattro ingredienti svolgono quattro lavori diversi.
| Componente | Condivisione tipica | Funzione | Cosa cambia se lo sposti |
|---|---|---|---|
| Polimero di base (EVA, PA, PES, TPU, PO) | 40-60% | Fornisce la coesione, il punto di fusione e la polarità del legame | Imposta l'intera famiglia di prestazioni; piccoli cambiamenti spostano la resistenza al calore e la flessibilità |
| Resina adesivante | 20-40% | Migliora la bagnabilità e l'adesività a caldo, diminuisce la viscosità alla stessa temperatura | Più resina significa presa migliore ma tempo aperto più breve e punto di rammollimento inferiore |
| Cera | 10-25% | Riduce la viscosità, controlla la velocità impostata e blocca l'adesività dopo il raffreddamento | Più cera significa materiale più veloce e più economico, ma resistenza alle alte temperature più debole |
| Stabilizzante e antiossidante | 0,1-1% | Rallenta l'ossidazione del materiale fuso nella pentola e nell'ugello | Troppo poco significa che carbonizzazione, odore e viscosità si spostano durante un lungo turno |
Cambia una riga e almeno due delle quattro leve delle prestazioni sopra si sposteranno con essa. Ecco perché una formulazione non può essere giudicata solo dalla sua scheda tecnica.
EVA, PA, PES e TPU: come differiscono le famiglie di polimeri
Il polimero di base decide la famiglia, e la famiglia decide quasi tutto il resto, compresa la finestra di lavorazione e la fascia di prezzo.
| Famiglia | Basi di chimica | Gamma tipica di fusione e applicazione | Il più forte a | Attenzione |
|---|---|---|---|---|
| EVA | Copolimero etilene-vinilacetato; il contenuto di acetato di vinile determina la polarità | Ammorbidisce 60-90 °C, applicato 120-180 °C | Carta, cartone, film, imballaggi in genere, low cost | Creep superiore a 60-70 °C, scarsa resistenza agli oli e ai plastificanti |
| PA (copoliammide) | Poliammide costituita da diammine e diacidi | Fonde a 100-160 °C, applicato a 160-200 °C | Resistenza al calore, resistenza agli oli e ai plastificanti, tessuti, finiture automobilistiche | Assorbimento di umidità durante lo stoccaggio, finestra di lavorazione ristretta, prezzo più alto |
| PES (copoliestere) | Copoliestere a base di acido tereftalico e dioli | Fonde a 110-160 °C, applicato a 150-200 °C | Resistenza al calore e all'idrolisi, incollaggio di tessuti e metalli, basso odore | Necessita di più energia per sciogliersi, rischio di idrolisi se conservato umido |
| TPU | Poliuretano da diisocianato e poliolo | Fonde 90-130 °C, applicato 130-180 °C | Elasticità, flessibilità alle basse temperature, elevata resistenza alla pelatura su tessuto e plastica | Sensibile all'umidità, costo della materia prima più elevato, disciplina di essiccazione più rigorosa |
| PO (poliolefina amorfa) | Copolimero di propilene ed etilene, essenzialmente non polare | Fonde 90-140 °C, applicato 140-180 °C | Polipropilene e polietilene, a basso odore, gradi per il contatto con gli alimenti | Non incolla substrati polari senza pretrattamento superficiale |
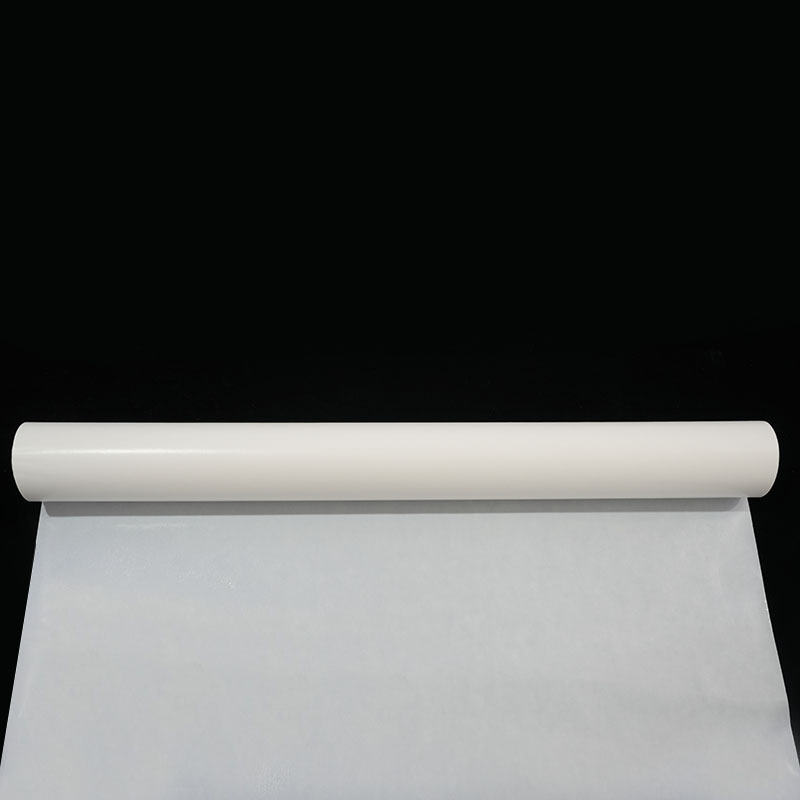
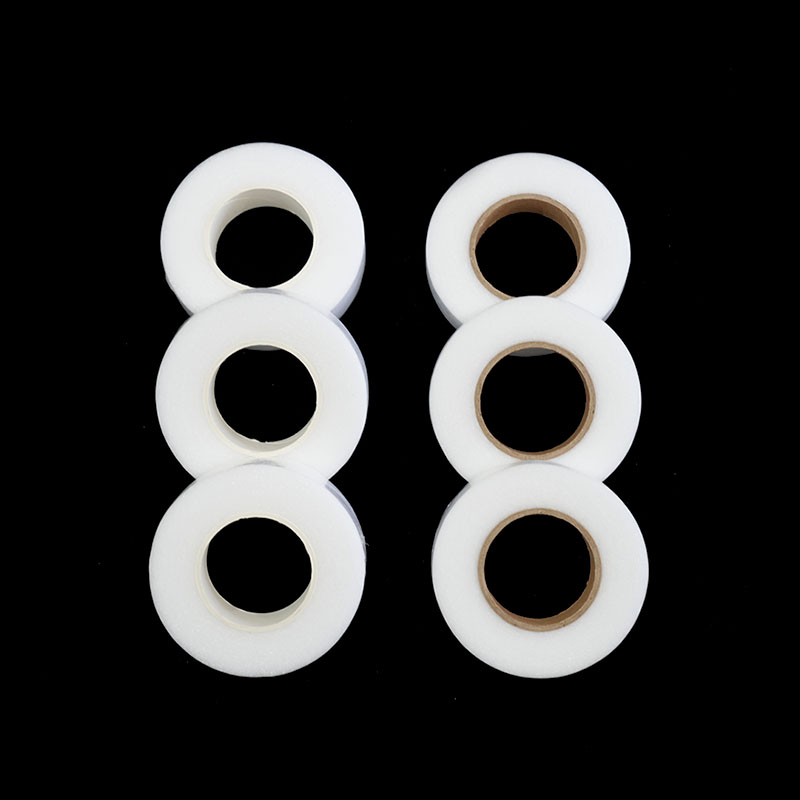
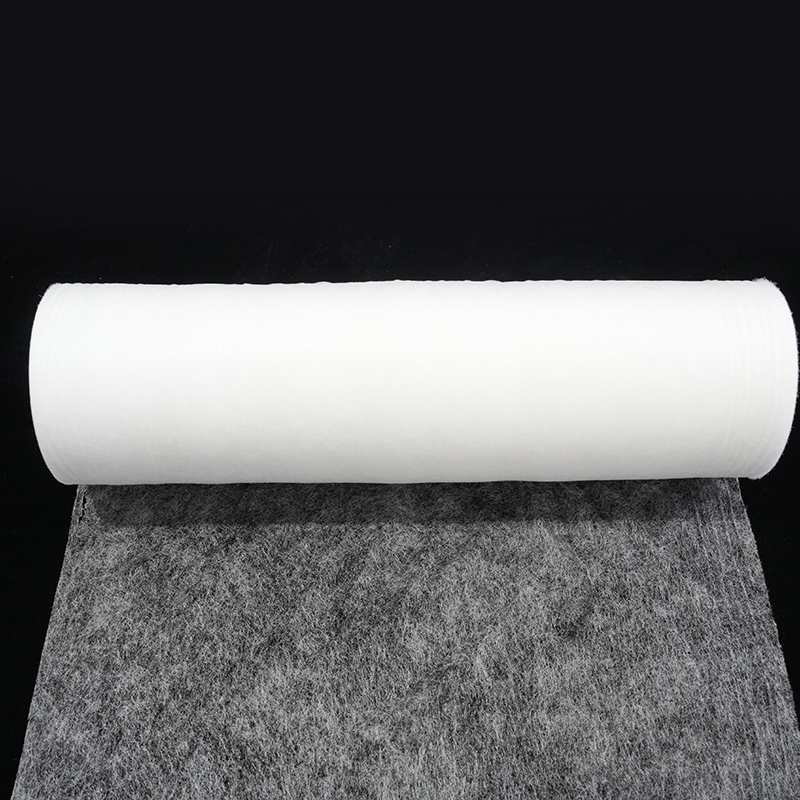
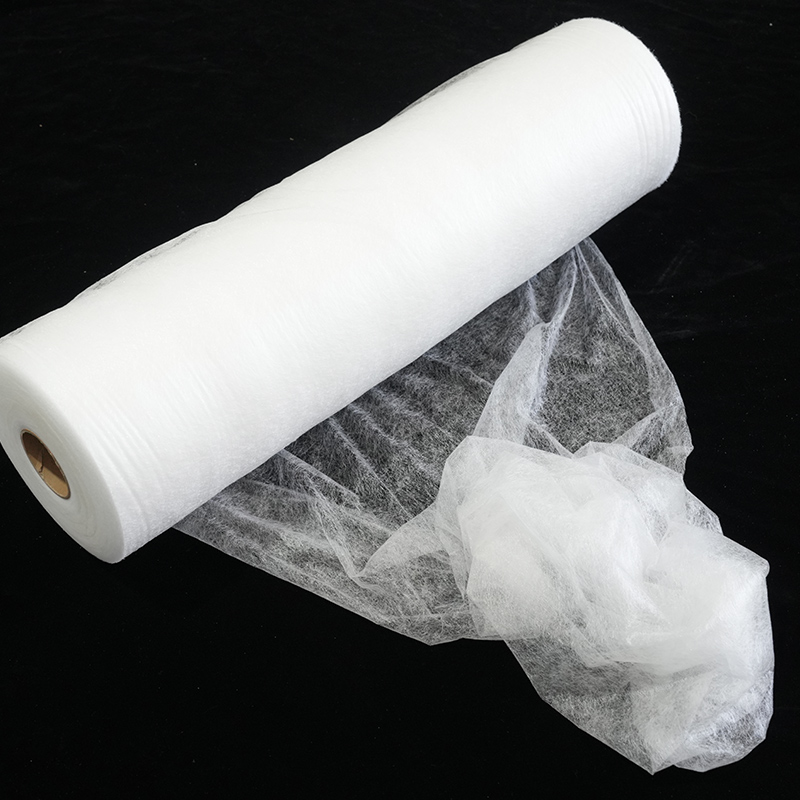
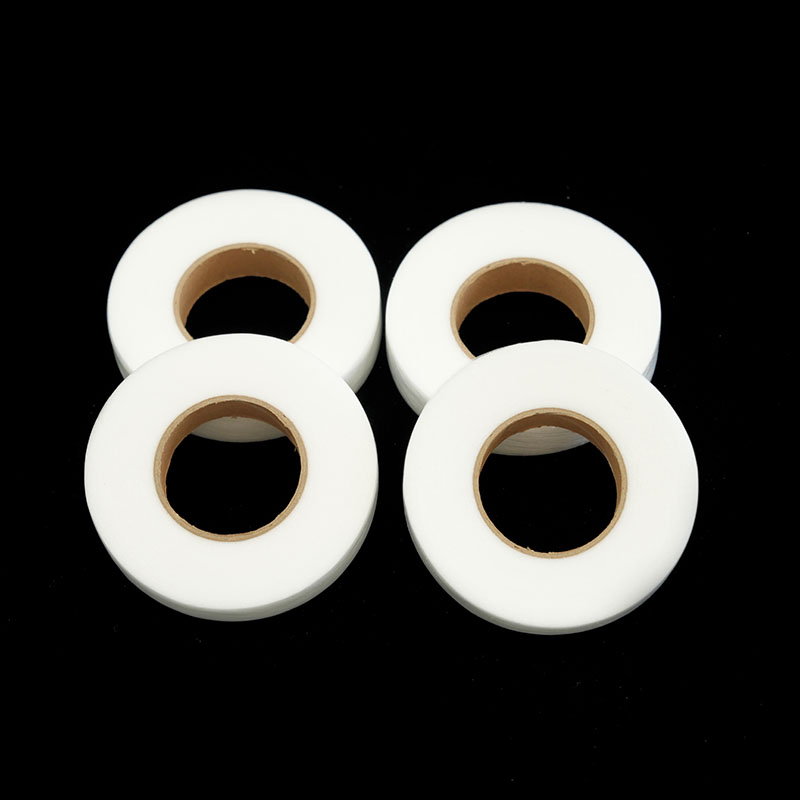 Serie di pellicole a rete adesive PA hot melt Questa serie web PA copre i formati di dischi e rotoli, oltre a punto di fusione, grammatura, modello a rete e opzioni di larghezza per l'incollaggio di tessuti, calzature, automobili e mobili. Visualizza il prodotto →
La forma fisica conta tanto quanto la famiglia. La stessa copoliammide può essere fornita sotto forma di film, rete o polvere. Le pellicole si adattano alla laminazione piana, i nastri si adattano a strati porosi o traspiranti e le polveri si adattano a parti tridimensionali, incollaggio a punti e processi in cui l'adesivo viene sparso su una superficie prima che venga applicato il calore.
Polarità ed energia superficiale: perché i legami falliscono nel primo metro
L'adesione inizia con la bagnatura e la bagnatura è una questione di polarità. Una fusione si diffonde solo su una superficie che attrae.
| Substrato | Carattere superficiale | Chimica preferita | Nota pratica |
|---|---|---|---|
| Carta e cartone | Polare, alta energia superficiale | EVA, PES | Percorso di collegamento più veloce ed economico; il tempo aperto è la variabile principale |
| Pellicola in PET | Moderatamente polare | PES, copoliestere | Osserva il ritiro e la tensione a temperature di applicazione più elevate |
| Polipropilene e polietilene | Non polare, circa 30 mN/m | PO, o adesivo polare con trattamento corona | Il PP non trattato rifiuterà una fusione polare, non importa quanto sia caldo |
| PVC plastificato | Plastificante polare ma migrante | PA | Il plastificante ammorbidisce i legami EVA nel corso di mesi, non di giorni |
| Acciaio e alluminio | Elevata energia superficiale, strato di ossido | PES, PA | Qui la pulizia conta più della chimica |
| Tessuto in cotone e poliestere | Polare, poroso | PES, PA, TPU | I gradi di polvere penetrano nella trama; i film possono far morire di fame la linea di legame |
Quando un fornitore incolpa la macchina per un legame debole, la prima domanda da porsi è se il materiale fuso effettivamente bagna la superficie. Un angolo di contatto visibile con una goccia di adesivo fuso sul substrato reale dice più di qualsiasi valore di viscosità. La stessa chimica polare che rende i sistemi a base poliestere affidabili sui tessuti spiega anche perché le applicazioni di imballaggio raramente necessitano di qualcosa di più esotico dell’EVA.
 Polvere adesiva hot melt PES per tessuti e compositi Polvere adesiva hot melt copoliestere per tessuti, interni automobilistici, filtrazione, materiali per calzature e rivestimenti, adatta a parti porose o irregolari dove è necessario un incollaggio attivato dal calore. Visualizza il prodotto →
Le parti porose e irregolari sono l'eccezione dove vincono le polveri. Una polvere di copoliestere sparsa su una schiuma, un mezzo filtrante o un rivestimento interno stampato può essere attivata con il calore dopo l'assemblaggio, cosa impossibile con una pellicola già fissata su un liner distaccante.
Viscosità del fuso, peso molecolare e tempo aperto
La viscosità alla temperatura di applicazione, non a temperatura ambiente, è il numero che determina la velocità della linea.
La distribuzione del peso molecolare controlla la brusca diminuzione della viscosità quando la pentola si riscalda. Una distribuzione ristretta dà una fusione stabile e prevedibile e un insieme più nitido; quello largo è più economico da produrre ma si comporta diversamente a 150 °C e a 180 °C. La cera riduce la viscosità senza aggiungere peso molecolare, motivo per cui le formulazioni ricche di cera funzionano velocemente e falliscono presto nel servizio a caldo. La resina adesivante aggiunge presa mentre la fusione è ancora aperta, quindi la giunzione tiene prima che la pressa si chiuda.
- Una temperatura di applicazione più elevata riduce sempre la viscosità; non migliora mai la resistenza al calore.
- Il tempo aperto si riduce con l'aumentare della temperatura del substrato, quindi un laboratorio invernale freddo e uno estivo caldo necessitano di impostazioni di linea diverse.
- L'adesività a caldo, non la resistenza alla pelatura finale, determina se una plastificatrice veloce può rilasciare anticipatamente la tensione.
Se una linea può raggiungere solo 30 m/min con un prodotto valutato per 60 m/min, il problema è solitamente la capacità termica del substrato, non l'adesivo.
Cristallinità, punto di rammollimento e resistenza al calore
La resistenza al calore deriva dalla cristallinità, non dalla durezza dell'adesivo a temperatura ambiente.
I polimeri amorfi come l'EVA si ammorbidiscono gradualmente e strisciano sotto carico costante, motivo per cui un adesivo che sopravvive a un test in forno a 70 °C può ancora cedere all'interno di un'auto durante l'estate. Le copoliammidi e i copoliesteri semicristallini mantengono la loro struttura fino a una transizione molto più netta, quindi un modesto aumento del punto di fusione produce un grande aumento della temperatura di servizio. La calorimetria differenziale a scansione lo mostra direttamente: un singolo endotermo netto indica un intervallo di fusione ben definito, mentre un'ampia curva suggerisce una miscela che si ammorbidirà in modo imprevedibile.
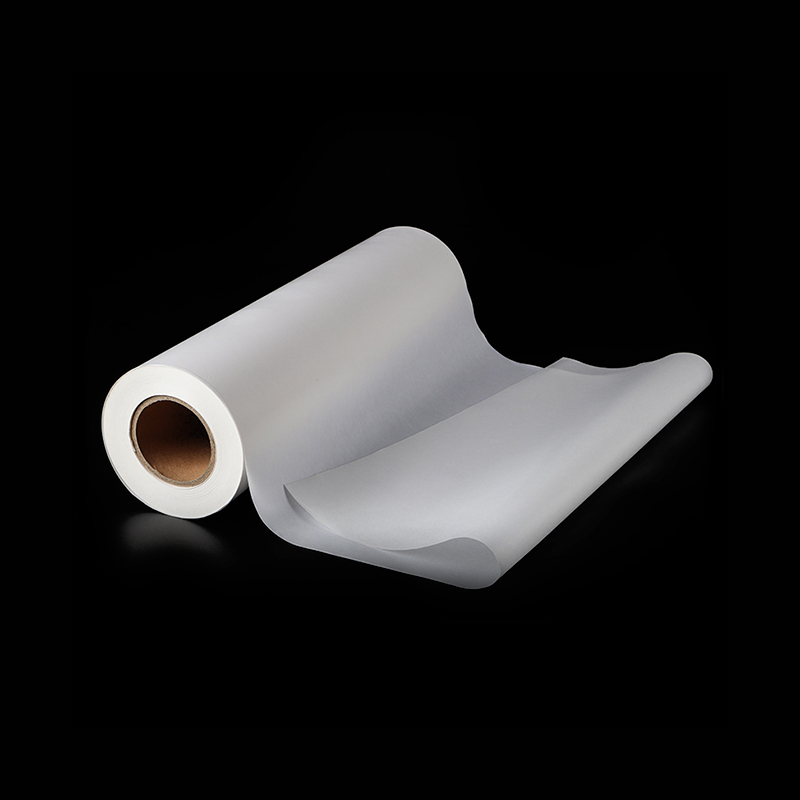
 Pellicola adesiva hot melt in PES con carta di supporto Pellicola in copoliestere con carta release che si attiva termicamente per un forte legame con metallo, plastica e tessuto; lavabile, non elastico e fondente a 120–130°C. Visualizza il prodotto →
Per i laminati che devono sopravvivere al lavaggio, alla stiratura o alle temperature del vano motore, la classifica pratica è l'EVA sotto il copoliestere e la copoliammide, con il poliuretano che si trova tra loro a seconda della formulazione. Il commercio è sempre energetico: ogni aumento della resistenza al calore costa la temperatura della pentola, il tempo di permanenza o entrambi.
Stabilità termica: cosa succede durante un turno di otto ore
La chimica continua a muoversi dopo che l'adesivo è fuso, ed è qui che nascono i difetti più confusi.
- Ossidazione. Il polimero caldo più l'aria forma perossidi e poi gelifica. Il pacchetto stabilizzatore fa guadagnare tempo; non acquista tempo illimitato.
- Deriva della viscosità. Una massa fusa che si addensa durante lo spostamento modifica il peso e la penetrazione del rivestimento senza alcuna modifica delle impostazioni.
- Pelle e salmerino. Il materiale rimasto sulla parete del serbatoio o sul bordo dell'ugello si degrada più rapidamente e alla fine cade nella linea di giunzione come particella dura.
- Fumo e odore. Di solito è un segno che la pentola sta diventando più calda di quella per cui è stata progettata la formulazione.
Un semplice test di tenuta risolve la maggior parte degli argomenti: mantenere un campione alla temperatura di lavoro per otto ore, quindi confrontare la viscosità, il colore e la formazione della pelle con un campione fresco. L'abbassamento della temperatura della pentola di 10 °C spesso prolunga la vita utile più di qualsiasi modifica dell'additivo.
Come specificare un adesivo hot melt senza una laurea in chimica
Chiedi il tipo di polimero, la finestra di applicazione e il tempo aperto prima di chiedere un prezzo.
- Assegnare un nome ai substrati e agli eventuali trattamenti superficiali che ricevono.
- Indicare la temperatura di servizio che vedrà la parte finita, compresi brevi picchi.
- Indicare la velocità della linea, la pressione della pressa e il tempo di permanenza.
- Richiedi la viscosità alla temperatura di applicazione effettiva, non a una temperatura di riferimento.
- Richiedi i dati di peel e taglio misurati sul tuo substrato, non sull'acciaio.
- Controllare le condizioni di stoccaggio, la durata di conservazione e la sensibilità all'umidità, in particolare per i gradi di poliammide e poliuretano.
I risultati dei test sull'acciaio o su un tessuto di prova standard ti dicono come si comporta il prodotto, non come si comporta il tuo prodotto. Un fornitore che esegue prove sul substrato reale solitamente identificherà il fattore limitante più velocemente di quanto possa fare un rapporto di laboratorio; le variabili che contano di più vengono esaminate in questa suddivisione dei fattori che influenzano la forza del legame.
Domande frequenti
L'adesivo hot melt ha la stessa chimica della colla stick?
In linea di massima sì. Una colla stick è una colla a caldo a base EVA con un alto contenuto di cera, quindi rimane rigida a temperatura ambiente. I gradi industriali utilizzano la stessa idea con un controllo più rigoroso della viscosità, del tempo aperto e della resistenza al calore.
Perché un legame regge in inverno e fallisce in estate?
Perché il cedimento è dovuto allo scorrimento, non all'adesione. Un polimero amorfo si ammorbidisce gradualmente all'aumentare della temperatura e il giunto si deforma sotto carico costante. Il passaggio a una copoliammide o copoliestere semicristallino aumenta la temperatura alla quale inizia tale movimento.
Gli adesivi hot melt necessitano di solvente o polimerizzazione?
No. Il legame si forma esclusivamente tramite raffreddamento, motivo per cui gli hot melt sono privi di composti organici volatili e possono essere rifusi. Ciò significa anche che la resistenza al calore non può mai superare il comportamento ammorbidente del polimero.
È possibile miscelare due adesivi hot melt per ottenere proprietà intermedie?
Raramente con risultati prevedibili. Due polimeri con polarità e cristallinità diverse solitamente si separano in fasi, offrendo i punti deboli di entrambi e i punti di forza di nessuno dei due. Cambia invece il voto.
Cosa significa in pratica il tempo aperto?
È il tempo che intercorre tra l'applicazione e l'ultimo momento in cui l'adesivo può ancora formare un legame. Si restringe con l'aumento della temperatura del substrato e dell'ambiente, quindi un'impostazione che funziona a gennaio potrebbe dover essere rivisitata a luglio.
Abbinare prima la polarità, poi la viscosità, quindi la resistenza al calore e la maggior parte dei problemi di incollaggio si risolvono in un'unica causa identificabile. Esegui la prova sul substrato reale, alla velocità della linea reale, con la pentola alla temperatura che utilizzerai effettivamente, e la chimica smetterà di essere astratta.
Contattaci