


Il guscio di una giacca termosaldato che supera il test di distacco in laboratorio a 20°C può ancora presentare bolle lungo il colletto dopo cinque lavaggi casalinghi. Nella maggior parte delle fabbriche la colpa del fallimento viene attribuita alla macchina laminatrice, all'operatore o al fornitore del tessuto. Si tratta quasi sempre di una decisione chimica presa troppo presto, basata esclusivamente sul tessuto del viso.
La risposta breve: scegli un adesivo hot melt per la laminazione tessile lavorando su cinque input in un ordine fisso: il secondo substrato, la forma dell'adesivo che la tua linea può effettivamente eseguire, la finestra di incollaggio alla quale il tessuto può sopravvivere, le condizioni più difficili che il laminato finito incontrerà e i dati che il fornitore può dimostrare. Quando questi cinque adesivi si allineano, un adesivo di fascia media di solito ha prestazioni migliori di un adesivo premium applicato sulla superficie sbagliata.
Questi cinque input sono:
- Coppia di substrati — a cosa viene accoppiato il tessuto e se tale superficie è rivestita, laminata o trattata.
- Moduloa adesiva — film, rete, polvere o granulo, scelti in base al metodo di applicazione della vostra linea.
- Finestra di incollaggio — la temperatura, la pressione e il tempo di permanenza che il tessuto può tollerare senza danni.
- Condizioni di utilizzo finale — cicli di lavaggio, lavaggio a secco, invecchiamento termico, umidità e flessione meccanica.
- Dati verificabili — indice di fluidità, finestra di attivazione, peso aggiuntivo e risultati del test di lavaggio, non garanzie verbali.
Che cos'è in realtà un adesivo hot melt per la laminazione tessile
Un adesivo hot melt per la laminazione tessile è un polimero termoplastico solido al 100%, privo di solventi, fornito sotto forma di pellicola, nastro, polvere o granulo, che si scioglie sotto calore e pressione, bagna entrambe le superfici e si solidifica nuovamente durante il raffreddamento per formare l'adesione. Non c'è acqua o solvente da asciugare, quindi l'adesione si forma in pochi secondi anziché in ore.
I tessuti sono un substrato impegnativo per questa classe di adesivi perché quattro requisiti si contrappongono. L'adesivo deve resistere a ripetuti lavaggi, ma l'adesivo deve rimanere sufficientemente morbido da consentire al laminato di mantenere la sua caduta. Deve sopravvivere al calore, ma l'elastan, la maglia sottile e le membrane in PU possono essere danneggiati dalle temperature richieste da molti adesivi. Deve aderire in modo affidabile, ma su un rivestimento da 60 g/m² anche pochi grammi per metro quadrato di adesivo extra sono visibili come una toppa rigida.
Questa tensione è il motivo per cui lo stesso adesivo raramente si adatta a due diversi lavori tessili e perché la selezione deve iniziare dalla chimica piuttosto che dal prezzo o dalla disponibilità.
Inizia con la chimica: EVA, PA, PES o TPU
La chimica, non il prezzo, stabilisce il limite massimo di prestazione di un legame di laminazione tessile. Le quattro famiglie di polimeri utilizzate più spesso differiscono molto di più in termini di resistenza al lavaggio, sensazione al tatto e temperatura di attivazione che in termini di costo.
| Chimica | Intervallo di attivazione | Sensazione della mano | Resistenza al lavaggio e al calore | Lavori tipici del tessile |
|---|---|---|---|---|
| EVA | 70–95 °C | Morbido, leggermente ceroso | Moderato; solitamente limitato ai lavaggi a bassa temperatura | Non tessuti, schiuma su tessuto, imbastiture temporanee, interfodere a basso costo |
| PA (poliammide) | 110–140 °C | Asciutto e flessibile | Buono, compresi i cicli di lavaggio a secco | Capospalla, tessuti spalmati, pelletteria, calzature |
| PES (copoliestere) | 110–150 °C | Da croccante a moderatamente morbido | Qualità molto buone, particolarmente resistenti all'idrolisi | Fodere per camicie, tessuti tecnici, mezzi di filtrazione, imballaggi |
| TPU | 100–130 °C | Morbido, elastico, recupera bene | Buono; rimane flessibile a bassa temperatura | Tessuti elasticizzati, membrane, finiture elastiche, abbigliamento sportivo |
Se il prodotto finito verrà lavato spesso, iniziare con PES o PA anziché con EVA. Se il laminato deve allungarsi e riprendersi insieme all'indumento, iniziare dal TPU. L'EVA si guadagna il suo posto dove il legame è leggero, il processo funziona a freddo e il costo per metro quadrato conta più della durata del lavaggio.
Passaggio 1: definire la coppia di unione, non solo il tessuto frontale
Il secondo substrato – schiuma, membrana, maglia, rivestimento o pellicola – decide la chimica più spesso rispetto al tessuto visibile. Un guscio di nylon accoppiato a un tricot sottile si comporta in modo completamente diverso dallo stesso guscio accoppiato a una schiuma PU da 3 mm, anche se il tessuto esterno è identico.
- Da nylon o poliestere a spandex: l'incollaggio deve allungarsi senza rompere lo strato adesivo, quindi è necessaria una qualità morbida ed elastica.
- Tessuto frontale su membrana in PU o TPU: mantenere la temperatura di attivazione sufficientemente bassa da proteggere la membrana e controllare la migrazione del plastificante.
- Scocca in tessuto in schiuma: aspettarsi una linea di adesione più spessa e un peso aggiuntivo maggiore per colmare la superficie della schiuma.
- Tessuto spalmato o idrorepellente a qualsiasi cosa: l'energia superficiale diminuisce bruscamente e la massa fusa potrebbe rifiutarsi del tutto di bagnarsi.
- Pelle o rivestimento spaccato su fodera: la resistenza al lavaggio a secco di solito conta più della resistenza al lavaggio domestico.
Le superfici idrorepellenti e rivestite sono la fonte più comune di reclami "no bond". In pratica, un grado PA con un migliore comportamento di bagnabilità, applicato dopo un trattamento a corona di luce o al plasma, risolve più di questi casi rispetto al semplice aumento della temperatura. Puoi vedere l'insieme più ampio di coppie di legame a valle sul applicazioni di laminazione di tessuti tessili pagina.
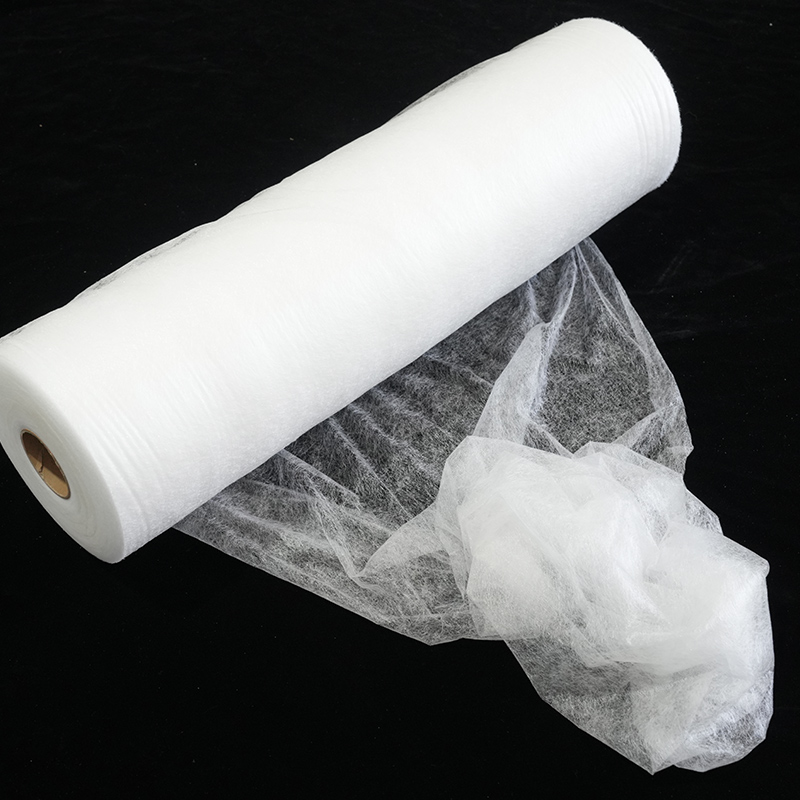
 Produttori di nastri adesivi hot melt PA Disco da taglio convenzionale Nastro adesivo hot melt PA Introduzione al prodotto: Disco da taglio convenzionale Nastro adesivo hot melt PA è una produzione di materiale adesivo hot melt... Visualizza il prodotto →
Passaggio 2: abbina la forma adesiva al metodo di laminazione
Scegli la forma che la tua linea può eseguire prima di scegliere il grado, perché la forma determina la copertura, la traspirabilità e la quantità di controllo del processo di cui hai bisogno. Un film e una polvere dello stesso polimero non sono intercambiabili in produzione.
| Form | Metodo di applicazione tipico | Peso aggiuntivo | Dove vince |
|---|---|---|---|
| Film hot melt, con o senza carta release | Pressa piana, calandra continua, plastificatrice a rulli | 20–200 g/m² | Incollaggio su tutta la superficie, spessore uniforme, semplice controllo del processo |
| Rete hot melt (rete) | Calandra, forno ad aria calda, pressa a pianale | 8–60 g/m² | Laminati traspiranti, mano morbida, basso add-on, incollaggio a punti |
| Polvere termofusibile | Rivestimento a dispersione, stampa a punti in polvere | 8–30 g/m² | Nessuna linea di colla visibile, alta traspirabilità, produzione di interlining |
| Granuli e pellet | Rivestimento per estrusione, applicazione con ugello e punto | Dipendente dal processo | Velocità di linea elevate, modelli di punti strutturati |
La polvere rivestita a dispersione è la risposta abituale quando il cliente non può vedere o sentire alcuna linea adesiva e quando il laminato deve ancora respirare dopo l'incollaggio. Una qualità di copoliestere è spesso il punto di partenza più sicuro per le interfodere lavate perché combina un basso add-on con una forte resistenza all'idrolisi.
 PES Adesivo termofusibile in polvere Introduzione al prodotto: la polvere adesiva hot melt PES è un nuovo tipo di adesivo hot melt polimerico ecologico prodotto attraverso la reazione di polimerizzazione. Come p... Visualizza il prodotto →
Passaggio 3: impostare la finestra di incollaggio attorno al tessuto, non all'adesivo
L'adesivo dovrebbe raggiungere la sua finestra di attivazione con la più breve esposizione possibile del tessuto al calore. Aumenta la temperatura solo fino al completamento dell'adesione, quindi fermati: il calore extra non acquista nulla e danneggia l'elastan, le membrane e le finiture superficiali.
- Mantenere le miscele di elastan e le membrane in PU al di sotto di circa 140 °C ovunque il grado di adesivo lo consenta.
- Le impostazioni tipiche del letto piano per l'incollaggio del nastro sono pari a 0,2–0,4 MPa (2–4 bar) con 8–20 secondi di permanenza, regolate in base al peso del tessuto.
- Osservare la tolleranza della superficie del rullo: una variazione superiore a ±5 °C lungo la larghezza di lavoro produce un bordo debole e un bordo eccessivamente incollato.
- Aumentare la velocità della linea prima di aumentare la temperatura quando è necessario aumentare la produzione, quindi ricontrollare la resistenza alla pelatura.
Laddove il tessuto è sensibile al calore ma il legame deve ancora allungarsi, una sottile pellicola elastica con carta rilasciante offre più controllo di un nastro pesante, perché lo strato rilasciante consente di maneggiare e posizionare l'adesivo senza pre-adescamento.
 Pellicola adesiva hot melt in TPU con elasticità della carta di supporto Introduzione al prodotto: Questa pellicola adesiva hot melt in TPU con elasticità della carta di supporto ha proprietà adesive rispettose dell'ambiente, che non solo perseguono un... Visualizza il prodotto →
Passaggio 4: test in condizioni di utilizzo finale, non solo a temperatura ambiente
I dati relativi al peeling a temperatura ambiente sono uno strumento di screening, non una prova. Una gradazione che arriva a 8 N/25 mm al banco e 1 N/25 mm dopo tre lavaggi è fallita, e solo il lavaggio lo rivelerà.
- Test di T-peel (ad esempio ISO 11339 o ASTM D1876) a 23 °C come riferimento.
- Ripetere il test di distacco dopo cinque lavaggi casalinghi a 40°C più asciugatura in asciugatrice, che rappresenta il caso peggiore realistico per l'abbigliamento.
- Aggiungi un ciclo di lavaggio industriale a 60°C per indumenti da lavoro, uniformi e tessili a noleggio.
- Eseguire tre cicli di lavaggio a secco in cui l'indumento o l'accessorio verrà lavato a secco.
- Aggiungi l'invecchiamento termico - comunemente 24 ore a 70 °C - per gli interni delle automobili e qualsiasi componente esposto alla luce solare.
- Aggiungi un controllo dell'umidità o dell'idrolisi per la spedizione e lo stoccaggio in paesi tropicali.
Se i risultati variano tra cicli con le stesse impostazioni, la causa è solitamente il processo piuttosto che il polimero; il Fattori che influenzano la forza di legame vale la pena esaminarli prima di cambiare voto.
Passaggio 5: richiedere i dati prima di chiedere il prezzo
Un fornitore che non può inviare una scheda tecnica con indice di fluidità, finestra di attivazione e risultati del test di lavaggio costerà di più durante le prove rispetto a qualsiasi differenza di prezzo sulla fattura. Richiedi quanto segue prima di impegnarti in un ordine all'ingrosso:
- Portata di fusione o viscosità a una temperatura stabilita, in modo da poter prevedere il flusso alla velocità della linea.
- Temperatura minima e massima di attivazione con tempo di permanenza consigliato.
- Intervallo di peso aggiuntivo con resistenza alla pelatura misurata a ciascuna estremità di tale intervallo.
- Resistenza al peeling prima e dopo il lavaggio, con il ciclo di lavaggio descritto in dettaglio.
- Dimensioni del rotolo o del foglio, tolleranza dello spessore e specifiche della carta release.
- Documenti di conformità per il mercato di destinazione, oltre a durata di conservazione e condizioni di conservazione.
Errori comuni nella laminazione dei tessuti e loro cause principali
La maggior parte dei problemi di laminazione rientrano in cinque schemi ripetibili, ciascuno dei quali rimanda a una decisione presa in fase di selezione piuttosto che in macchina.
| Fallimento | Solita causa principale | Azione correttiva |
|---|---|---|
| Delaminazione dopo pochi lavaggi | Prodotto chimico a bassa resistenza al lavaggio utilizzato su un prodotto lavato | Passare al grado PES o PA, quindi ripetere il test dopo cinque lavaggi |
| Sensazione di mano rigida e da bordo | Peso aggiuntivo eccessivo o pellicola su tutta la superficie in cui una rete funzionerebbe | Ridurre il peso aggiuntivo; passare alla forma web o in polvere |
| Trafilamento di adesivo sul viso | Viscosità troppo bassa o pressione del rullo troppo alta | Selezionare un grado di viscosità più elevato e abbassare la pressione |
| Nessun legame su tessuto spalmato o idrorepellente | Energia superficiale troppo bassa perché la fusione possa bagnarsi | Aggiungi il trattamento corona o plasma oppure scegli un grado con una migliore bagnabilità |
| Fumo, odore e legami instabili | Superamento della temperatura nel serbatoio di fusione, nel forno o nel rullo | Rafforzare il controllo della temperatura e ricontrollare la sosta rispetto alla velocità della linea |
Domande frequenti
Qual è il miglior adesivo hot melt per la laminazione tessile?
Non esiste un unico voto migliore. PES e PA sono le scelte generali più efficaci per i tessuti lavati a secco o lavati a secco, mentre il TPU è il miglior punto di partenza ovunque il laminato debba allungarsi e riprendersi. La risposta giusta è la qualità che corrisponde alla coppia di substrati, alla finestra di incollaggio e alle condizioni di utilizzo finale.
L'adesivo hot melt EVA può essere utilizzato per la laminazione tessile?
Sì, ed è spesso l'opzione più economica per i non tessuti, l'incollaggio di schiuma su tessuto e le imbastiture temporanee. Il suo limite è la durabilità: gli adesivi EVA solitamente sono adatti ai lavaggi a bassa temperatura e ai prodotti leggeri piuttosto che agli indumenti lavati frequentemente.
Di quanto adesivo ha bisogno un laminato tessile?
Quanto basta per formare una linea di legame continua nei punti di tensione e niente di più. Le bobine normalmente vengono stampate a 8–60 g/m² e le polveri a 8–30 g/m², mentre le pellicole su tutta la superficie iniziano a circa 20 g/m². L’aumento del peso aggiuntivo aumenta la resistenza alla pelatura fino a un certo punto, quindi aggiunge principalmente rigidità e costi.
Perché un tessuto laminato non funziona dopo il lavaggio?
Tre sono le cause dominanti: una chimica dell'adesivo con resistenza al lavaggio insufficiente, l'acqua che penetra nella linea di incollaggio attraverso un bordo aperto e la flessione meccanica che affatica un incollaggio già indebolito dal calore o dal detergente. La chimica corretta e un bordo adeguatamente chiuso risolvono la maggior parte dei casi.
Gli adesivi hot melt possono incollare tessuti spalmati o idrorepellenti?
Possono, ma la superficie di solito ha bisogno di aiuto. Le finiture e i rivestimenti idrorepellenti riducono l'energia superficiale in modo che la massa fusa non possa bagnarsi. Il trattamento corona o al plasma, una velocità della linea inferiore per prolungare il tempo di bagnatura o un grado di poliammide con un migliore comportamento di bagnatura normalmente ripristinano un legame affidabile.
Scegliere un adesivo hot melt per la laminazione tessile si riduce a filtrare i candidati attraverso cinque domande in ordine: qual è il secondo substrato, quale forma può assumere la linea, quale calore può sopravvivere il tessuto, quali condizioni soddisferà il prodotto finito e quali dati di test può mostrare il fornitore. Rispondi prima che il prezzo entri nella conversazione e la fase campione smetterà di essere un gioco d'ipotesi. Invia la coppia di substrati, l'obiettivo aggiuntivo e i requisiti di lavaggio a un fornitore che li confermerà rispetto ai valori misurati: questo singolo passaggio previene la maggior parte dei guasti descritti sopra.
Contattaci