


L'adesivo hot melt per la lavorazione del legno è un materiale termoplastico solido al 100%: lo riscaldi finché non scorre, lo premi tra due superfici di legno e lo lasci raffreddare finché non si solidifica nuovamente. Niente deve evaporare, quindi un legame resistente alla manipolazione si forma in pochi secondi invece dei venti-sessanta minuti necessari a una colla PVA o urea-formaldeide sotto pressione.
La risposta breve, prima dei dettagli: per mobili da interni, bordature e impiallacciature su substrati sensibili al calore, un hot melt a base di EVA è normalmente il prodotto più economico che svolge correttamente il lavoro. Passare a un prodotto a base di PA quando la parte incollata deve sopravvivere a circa 70-100 °C in servizio. Scegli una pellicola o un nastro in PES o TPU quando la linea di incollaggio deve essere sottile, uniforme e asciutta, come deve essere su impiallacciatura, laminato, pannelli a nido d'ape e profili rivestiti con profili.
Quello che segue è come differiscono le famiglie di polimeri, dove ciascuna appartiene a una linea di lavorazione del legno, quali impostazioni di processo determinano se il legame regge e come diagnosticare i guasti che effettivamente si manifestano in officina.
Cos'è realmente l'adesivo hot melt per la lavorazione del legno
Nella lavorazione del legno, l'adesivo hot melt non è un prodotto ma una famiglia definita dalla modalità di distribuzione, come cordone fuso, pellicola rivestita o tessuto non tessuto.
Tutti e tre condividono la stessa fisica. Il polimero è solido a temperatura ambiente, si ammorbidisce in un liquido appiccicoso al suo punto di rammollimento, bagna la superficie del legno sotto una leggera pressione e ritorna solido mentre si raffredda. Poiché il processo è puramente fisico, l'incollaggio rimane riapribile con il calore, il che è conveniente per il riposizionamento del rivestimento e per i lavori di riparazione, ma significa anche che il giunto si insinuerà se viene mantenuto continuamente al di sopra del suo range di rammollimento.
Granuli e perle entrano in una pistola per colla a caldo o in una bordatrice, dove l'adesivo viene fuso in un serbatoio e applicato come cordone o strato sottile rivestito a rullo. Film e nastri arrivano come fogli preformati che vengono posati tra i due substrati e attivati in una pressa a membrana, una laminatrice a rulli o una pressa a piani riscaldati. Questa differenza è commerciale oltre che tecnica: l’applicazione fusa è veloce ed economica per l’assemblaggio di mobili, mentre la pellicola e il nastro forniscono un peso di rivestimento controllato e uniforme che un applicatore a cordone semplicemente non può eguagliare.
Un confine merita di essere dichiarato chiaramente. Gli hot melt sono eccellenti per la bordatura, la laminazione, il rivestimento e l'assemblaggio non strutturale. Non sostituiscono un adesivo strutturale in un giunto portante, dove una colla a reticolazione rigida o un fissaggio meccanico sono la risposta corretta.
Hot Melt rispetto a PVA, resina epossidica e urea-formaldeide
Il confronto onesto è breve: l’hot melt vince in termini di velocità della linea e pulizia del processo a secco, il PVA vince in termini di costo per giunto laddove il tempo di fissaggio è conveniente, e la resina epossidica o urea-formaldeide vince dove dominano la struttura e la resistenza all’umidità.
I negozi raramente cambiano adesivo per un unico motivo. La decisione di solito dipende dalla velocità con cui le parti devono muoversi, dallo spazio occupato dai morsetti e dalle condizioni a cui sarà esposto il pezzo finito nel corso della sua vita.
| Proprietà | Colla a caldo (EVA/PA) | PVA | Epossidico | Urea-formaldeide |
|---|---|---|---|---|
| Impostare o premere l'ora | 5-60 secondi | 20-60 minuti bloccati | 1-24 ore | 15-45 minuti |
| Portatore | 100% solidi, senza solventi | A base d'acqua | Bicomponente, senza solventi | A base d'acqua |
| Bloccaggio | Solo pressione, poi rilascio | Morsetti o presse | Morsetti, polimerizzazione lunga | Pressa, alta pressione di serraggio |
| Resistenza al calore | EVA fino a circa 60 °C, PA oltre 100 °C | Basso | Alto | Da moderato ad alto |
| Riempimento di spazi vuoti | Povero, ha bisogno di contatto | Moderato | Bene | Povero |
| Umidità e uso esterno | Povero unless a specific grade is chosen | Povero | Bene | Moderato |
| Ruolo tipico della lavorazione del legno | Bordatura, impiallacciatura, laminazione, assemblaggio rapido | Tasselli, assemblaggio del mobile | Riparazione, esterno, strutturale | Prodotti a pannelli, porte interne |
Scelta della chimica: EVA, PA, PES e TPU
La chimica, non il marchio, decide come si comporta un hot melt su una linea di lavorazione del legno: EVA per costo e bassa temperatura di attivazione, PA per resistenza al calore e al creep, PES per film secchi sottili con buone prestazioni termiche e TPU per elasticità su laminati curvi o flessibili.
Quattro famiglie di polimeri coprono quasi tutte le applicazioni di lavorazione del legno e ognuna ha una finestra di temperatura che non deve essere ignorata quando si scrive la scheda del processo.
| Polimero | Gamma di addolcimento | Forza | Tipico utilizzo nella lavorazione del legno | Limitazione principale |
|---|---|---|---|---|
| EVA | ca. 70-95°C | Moderato | Bordatura, laminazione di membrane, assemblaggio generale | In servizio prolungato supera i 60°C circa |
| PA | ca. 110-140°C | Alto | Bordatura per cucine e ambienti caldi, mobili con elevata temperatura di servizio | Altoer application temperature can scorch thin veneer on long dwell |
| PES | ca. 110-130°C | Alto | Pellicole per impiallacciatura e pannelli, incollaggio su schiume e tessuti nei mobili | Richiede una pressione costante e superfici piane e pulite |
| TPU | ca. 90-120°C | Alto, flexible | Laminati curvi, film elastici, substrati flessibili | Sensibile all'umidità, necessita di stoccaggio all'asciutto |
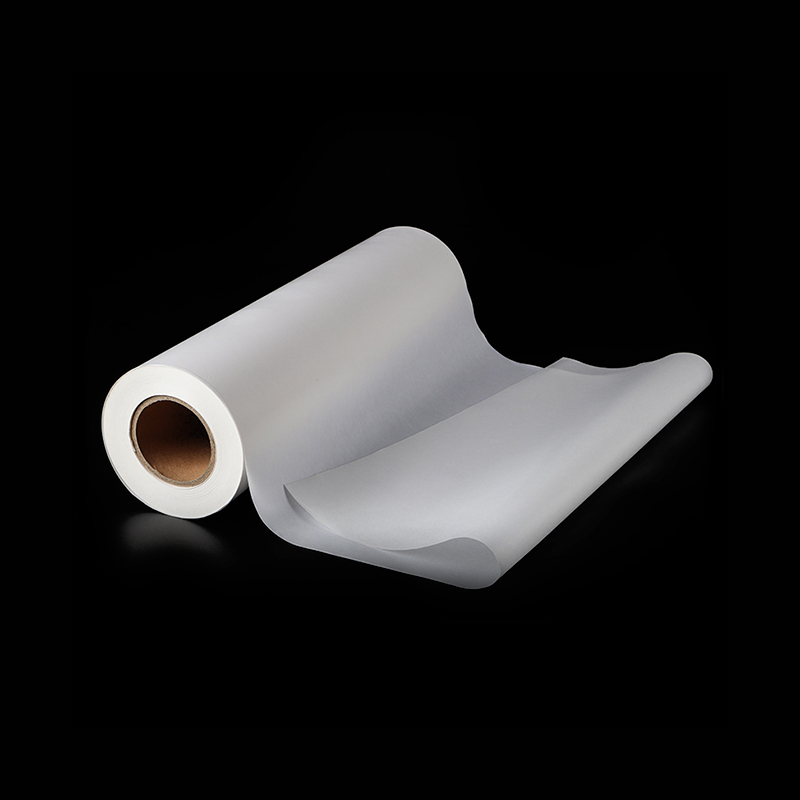
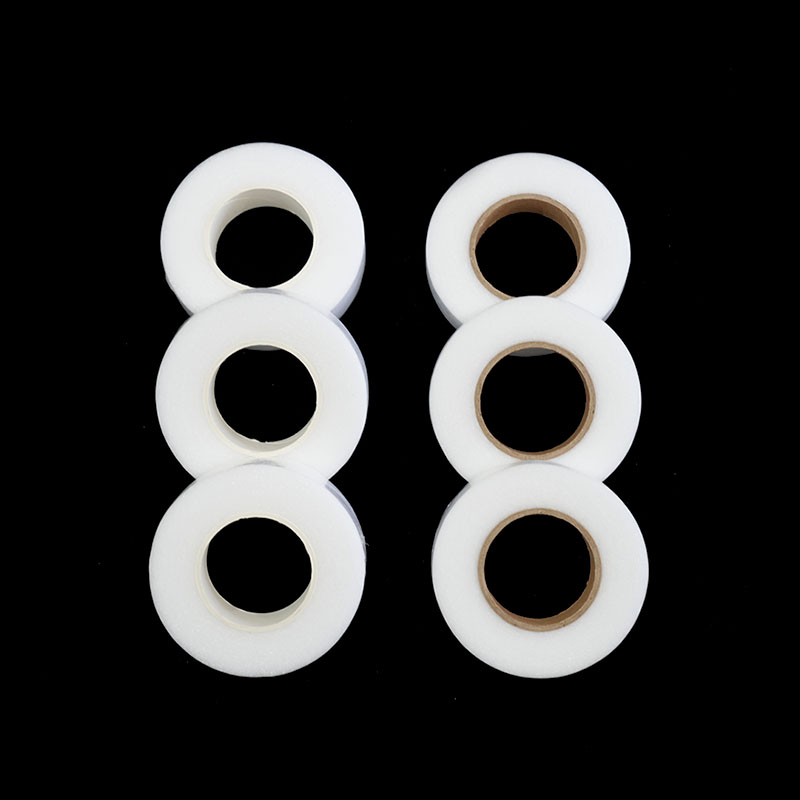
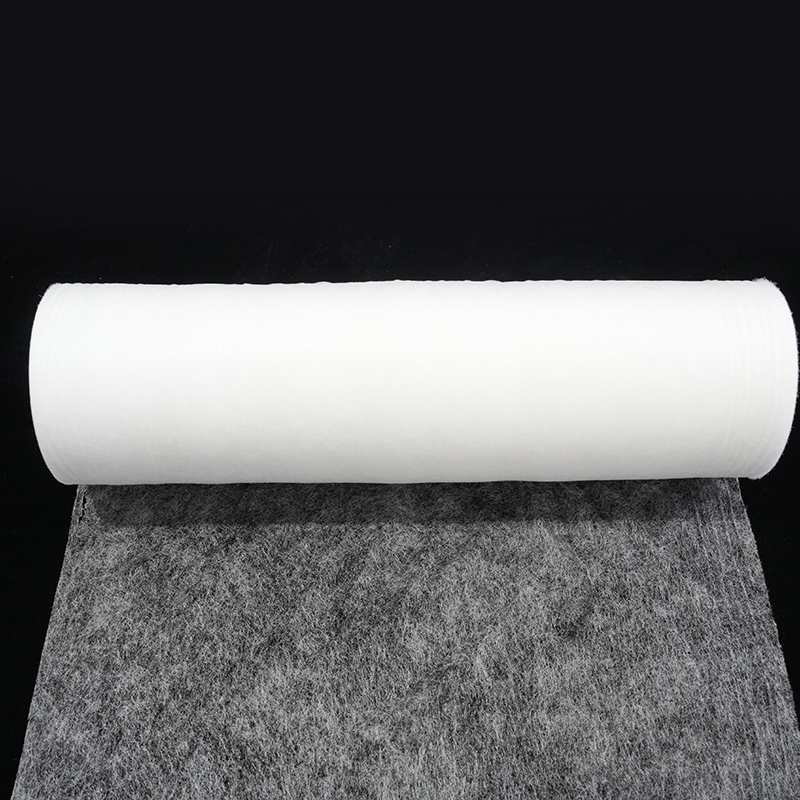
Se la tua linea utilizza impiallacciature sensibili al calore, carta decorativa o laminati sottili, un nastro EVA a bassa temperatura fornito come un intero rotolo madre e tagliato alla larghezza di lavoro è solitamente il punto di partenza più economico, perché consente di laminare al di sotto della temperatura alla quale il materiale frontale scolorisce o si arriccia.
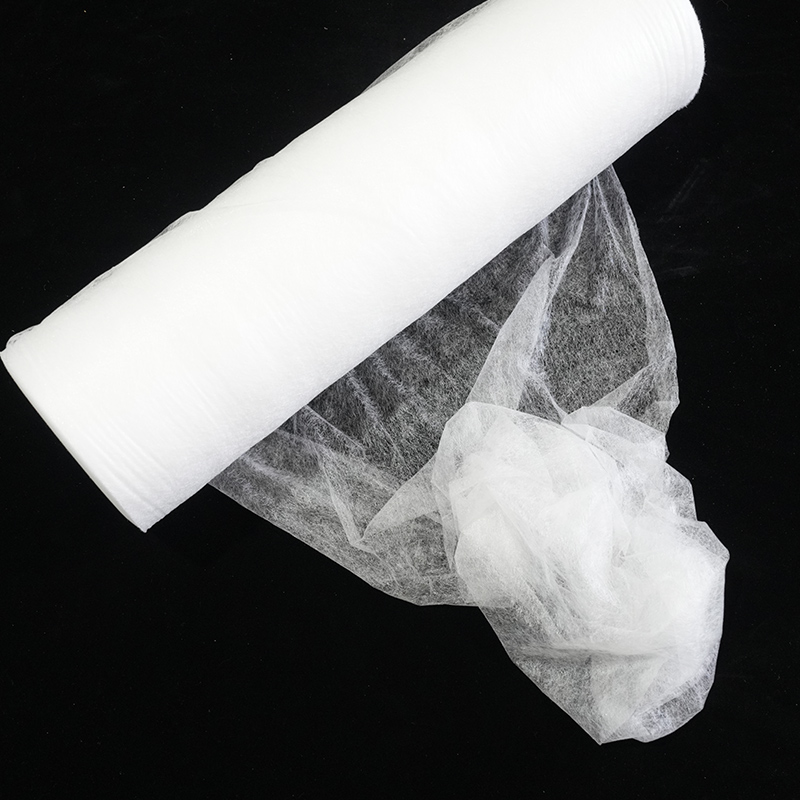 Rotolo madre del nastro adesivo hot melt EVA a bassa temperatura Nastro adesivo hot melt EVA in rotolo madre progettato per l'incollaggio a bassa temperatura di impiallacciature sensibili al calore, carte decorative e laminati sottili su linee di laminazione continue. Visualizza il prodotto →
Dove l'adesivo hot melt si adatta a un'officina di lavorazione del legno
L'adesivo hot melt trova il suo posto in cinque operazioni di lavorazione del legno: bordatura dei bordi, laminazione e impiallacciatura piana, rivestimento dei profili, sottoassemblaggio rapido e riparazione o rilavorazione.
- Bordatura. Questo è il volume di utilizzo più elevato. Il nastro e il bordo del pannello sono uniti da un cordone fuso o da uno strato prerivestito e il pezzo può essere rifilato e raschiato immediatamente dopo il rullo di pressione, senza alcuna stazione di bloccaggio intermedia.
- Laminazione piana e rivestimento. Una pellicola o un nastro viene posto tra il pannello e l'impiallacciatura, la carta decorativa o la lamina, quindi attivato sotto calore e pressione in una pressa a membrana o in un laminatore a rulli. La linea di incollaggio a secco significa che l'acqua non viene spinta nell'impiallacciatura, quindi la superficie non si gonfia e non si deforma la grana.
- Avvolgimento del profilo. Le pellicole e i nastri si adattano ai profili curvi in MDF e alluminio quando vengono riscaldati, il che si adatta ai componenti di mobili che una pressa piana non può raggiungere.
- Sottoassemblaggio veloce. Spine, angolari e telai possono essere maneggiati in pochi secondi, il che riduce il tempo in cui una carcassa occupa una maschera e riduce il lavoro in corso.
- Riparazione e rilavorazione. Poiché il polimero è termoplastico, un bordo sollevato o una toppa di impiallacciatura riposizionata possono essere riattivati con un ferro caldo anziché rottamati.
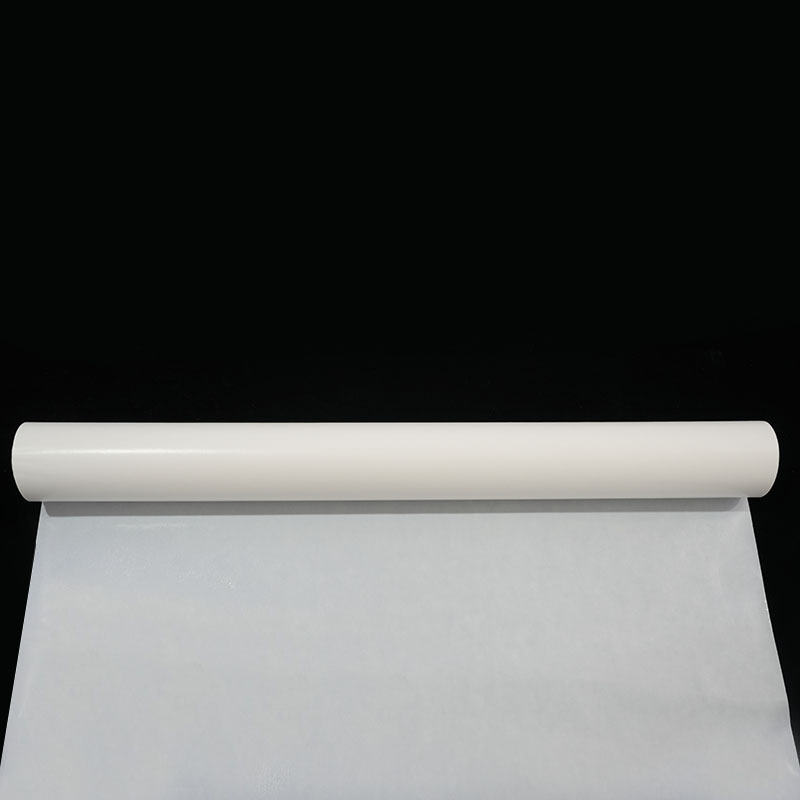
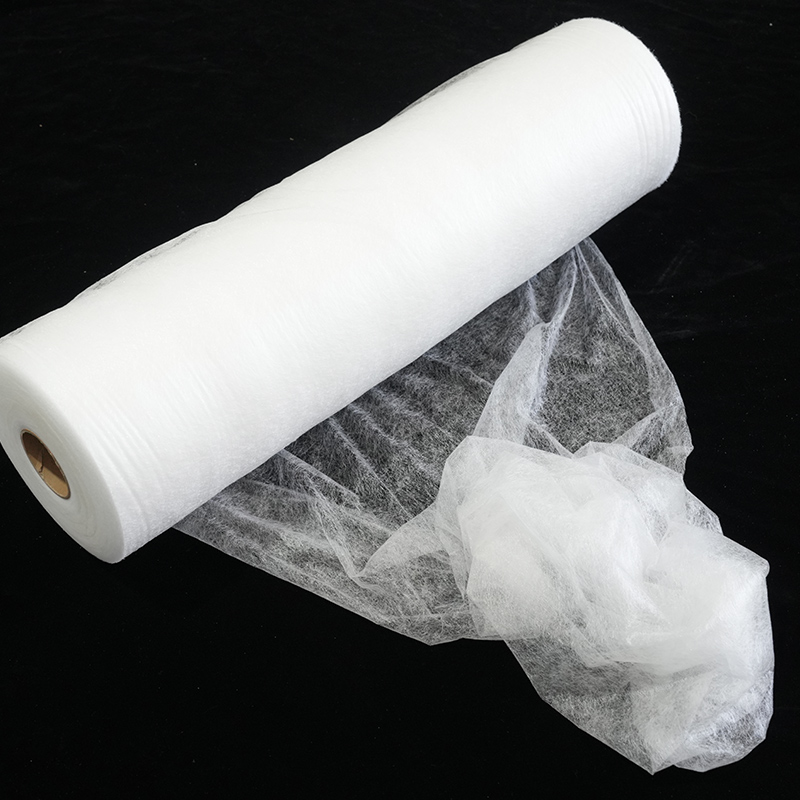
Per impiallacciatura e laminazione piana, una pellicola PES con carta di supporto è una scelta pratica: il supporto in carta impedisce alla pellicola di bloccarsi sul rotolo e la pellicola si scioglie rapidamente a temperature elevate della pressa per fornire un legame bifacciale pulito, sottile e privo di solventi su pannelli a base di legno.
 Pellicola adesiva hot melt in PES con carta di supporto Pellicola PES con carta di supporto per impiallacciatura e laminazione piana, che fornisce un incollaggio bifacciale pulito, sottile e privo di solventi su pannelli a base di legno quando pressati a temperatura elevata. Visualizza il prodotto →
Impostazioni del processo che determinano la qualità del legame
La qualità dell'adesione nella lavorazione del legno viene decisa da cinque variabili che controlli: temperatura del substrato, temperatura dell'adesivo, tempo aperto, peso del rivestimento e pressione, con il contenuto di umidità del legno che sta tranquillamente dietro a tutti loro.
La temperatura del substrato è più importante di quanto la maggior parte degli operatori si aspetti. Il legno freddo raffredda quasi istantaneamente un sottile cordone di adesivo: al di sotto di circa 15 °C il tempo aperto crolla e l'adesivo si stacca prima che arrivi la seconda faccia. Mantenere le parti a 18-25 °C in inverno è spesso l'unico miglioramento qualitativo più economico disponibile.
La temperatura dell'adesivo dovrebbe essere all'interno della finestra del fornitore ed entro circa ±5 °C dal centro di essa. Aumentare la temperatura per migliorare il flusso accelera l'ossidazione, che si manifesta come scurimento, odore di bruciato e una perdita misurabile della forza di adesione poche settimane dopo.
Il tempo aperto deve essere maggiore del tempo di montaggio reale e non di quello ideale. Se un pannello deve viaggiare dall'applicatore alla pressa, misurare tale viaggio e confrontarlo con il tempo aperto pubblicato, quindi regolare il peso del rivestimento o scegliere un tempo aperto più lungo.
Il peso del rivestimento è specificato in grammi per metro quadrato per pellicole e nastri. Troppo poco produce una linea debole e lucida che fallisce a basso carico; una quantità eccessiva produce una fuoriuscita, una linea di adesione spugnosa e colla visibile sulla faccia finita. La pressione e la sosta dovrebbero essere appena sufficienti per bagnare entrambe le superfici in modo uniforme, quindi verificare che la linea di contatto sia parallela e che i rulli siano allineati, perché i fattori che influenzano la forza di legame sono solitamente meccanici prima che chimici.
L’umidità del legno e le condizioni della superficie chiudono il ciclo. Il materiale essiccato in forno con un contenuto di umidità del 6-8% si comporta in modo prevedibile, mentre il materiale umido o verde si trasforma in vapore sulla linea di giunzione. Le specie tropicali polverose, oleose o ricche di resina necessitano di sabbia fresca e talvolta di un primer, e qualsiasi fibra sciolta su un bordo MDF si staccherà con la fascia.
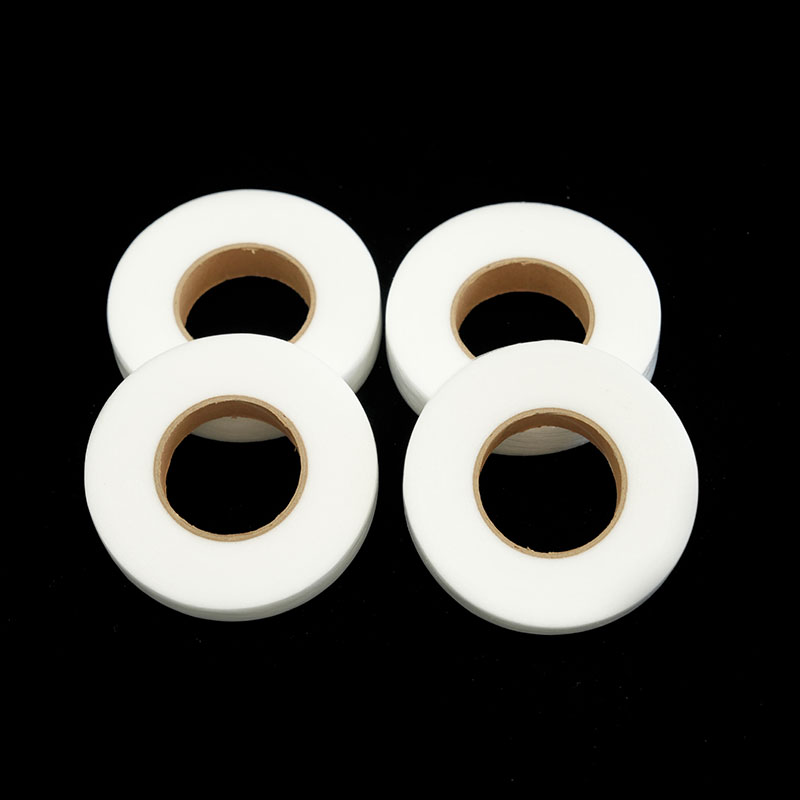 Nastro adesivo hot melt in poliammide PA personalizzato Pellicola adesiva a rete in poliammide personalizzata per incollaggio di abbigliamento, calzature, settore automobilistico e mobili, con temperatura di attivazione, grammatura, modello della rete e larghezza del rotolo regolabili. Visualizza il prodotto →
Problemi comuni e come risolverli
La maggior parte dei guasti dell'hot melt nella lavorazione del legno rientrano in cinque modelli, ciascuno dei quali ha una causa meccanica o termica piuttosto che un mistero nella formulazione.
| Sintomo | Causa più probabile | Soluzione pratica |
|---|---|---|
| Il legame si apre dopo il raffreddamento | Supporto troppo freddo o tempo aperto superato | Riscaldare le parti a 18-25 °C, ridurre la distanza di trasferimento, aumentare il peso del rivestimento |
| Stringhe e ragnatele | Temperatura di fusione troppo alta, ugello o rullo troppo lontani dal substrato | Abbassare la temperatura di fusione con incrementi di 5 °C, chiudere lo spazio, controllare il limite |
| Linea di legame affamata e lucida | Una pressione eccessiva fa fuoriuscire l'adesivo o il peso del rivestimento è troppo basso | Ridurre la pressione del rullo o della pressa, verificare il peso del rivestimento e il peso base della pellicola |
| Fallimento dopo mesi in una stanza calda | EVA che striscia al di sopra del suo range di ammorbidimento | Passare a PA, PES o ad un grado di ammorbidimento superiore per quel componente |
| Bolle, vesciche o schiuma | Umidità nell'impiallacciatura o nel pannello o aria intrappolata nella linea di contatto | Brodo secco al 6-8% di contenuto di umidità, rallentare la pressione, aggiungere un breve preriscaldamento |
Domande frequenti
L'adesivo hot melt è abbastanza forte per la lavorazione del legno?
Sì per la bordatura, la laminazione, l'impiallacciatura e l'assemblaggio non strutturale, ma no per un giunto strutturale portante. Un adesivo hot melt posizionato correttamente su una superficie di legno pulita e asciutta resiste bene al taglio e alla sbucciatura sotto i normali carichi dei mobili; ciò che non tollera è il calore prolungato, il carico di distacco prolungato o una linea di legame carente. Se il giunto sopporta un carico strutturale, utilizzare invece un adesivo a reticolazione rigida o un dispositivo di fissaggio meccanico.
È possibile utilizzare l'adesivo hot melt all'esterno?
I gradi EVA standard non sono adatti per un'esposizione prolungata all'esterno. L'umidità, i raggi UV e le temperature superficiali estive superiori all'intervallo di rammollimento causeranno lo scorrimento ed eventuali rotture dell'adesione. Per il servizio all'aperto o in ambienti umidi, sono necessari prodotti chimici con prestazioni più elevate e specifiche di resistenza all'umidità, inoltre il giunto deve essere protetto mediante progettazione, verniciatura o fissaggio meccanico.
Qual è la differenza tra pellicola hot melt e granuli hot melt?
I granuli vengono fusi all'interno della macchina e applicati a cordone oa rullo; la pellicola viene prerivestita ad uno spessore controllato e semplicemente posata tra i substrati. I granuli costano meno al chilogrammo e sono adatti alla bordatura ad alta velocità, mentre la pellicola fornisce una linea di incollaggio uniforme e asciutta senza fuoriuscita di colla visibile, motivo per cui è preferita su impiallacciature e superfici decorative sottili.
Di quanto adesivo ha effettivamente bisogno un incollaggio per la lavorazione del legno?
Abbastanza per bagnare completamente entrambe le superfici senza far morire di fame la linea, e niente di più. Troppo adesivo è un errore molto più comune di troppo poco, perché l'eccesso non ha nessun posto dove andare e si trasforma in uno strato di adesivo spugnoso o in una linea di colla visibile. L'obiettivo è una pellicola sottile, continua e leggermente traslucida su tutta l'area articolare. Chiedi al tuo fornitore il peso del rivestimento consigliato per la tua esatta coppia di substrati, quindi confermalo con un test di pelatura anziché con un controllo visivo.
L'adesivo hot melt incolla MDF, compensato e pannelli truciolari?
Sì, a condizione che la superficie sia pulita, asciutta e priva di fibre sciolte. I bordi dell'MDF e del truciolare sono porosi e assorbono rapidamente il calore dall'adesivo, quindi uno strato leggermente più pesante e una breve permanenza sotto pressione di solito migliorano notevolmente il risultato rispetto al legno massiccio.
La scelta di un adesivo hot melt per la lavorazione del legno si riduce a far corrispondere tre cose: la chimica alla temperatura di servizio, la forma di consegna all'operazione e le impostazioni del processo alla velocità effettiva della linea. L'EVA copre la maggior parte dei lavori di arredamento per interni, il PA gestisce la fascia calda della gamma e le pellicole e i nastri in PES o TPU offrono la linea di adesione sottile, uniforme e priva di solventi richiesta da impiallacciature e laminati.
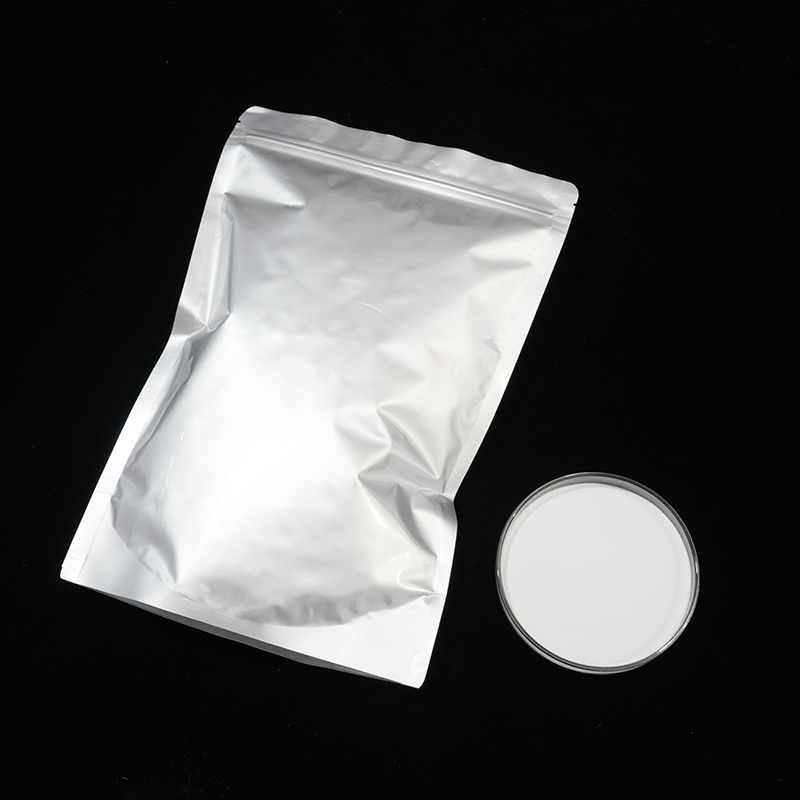
Poiché lo stesso polimero può essere fornito sotto forma di film, nastro o polvere, vale la pena verificare la gamma completa di pellicole, nastri e polveri adesive hot melt rispetto alla coppia di substrati prima di stabilire una specifica e chiedere un campione da eseguire con le impostazioni della macchina da stampa. Una breve prova su parti di produzione reali ti dirà di più sul tempo aperto, sul peso del rivestimento e sulla resistenza al calore rispetto a qualsiasi scheda tecnica da sola.
Contattaci