


La pellicola adesiva hot melt viene specificata bloccando cinque variabili per iscritto: chimica del polimero, spessore e grammatura con tolleranze, finestre di fusione e attivazione, forza di adesione con il relativo metodo di prova e formato del rotolo compreso supporto e imballaggio. Ogni altra riga su una scheda tecnica, dal diametro del nucleo alla durata di conservazione, esiste per proteggere questi cinque numeri.
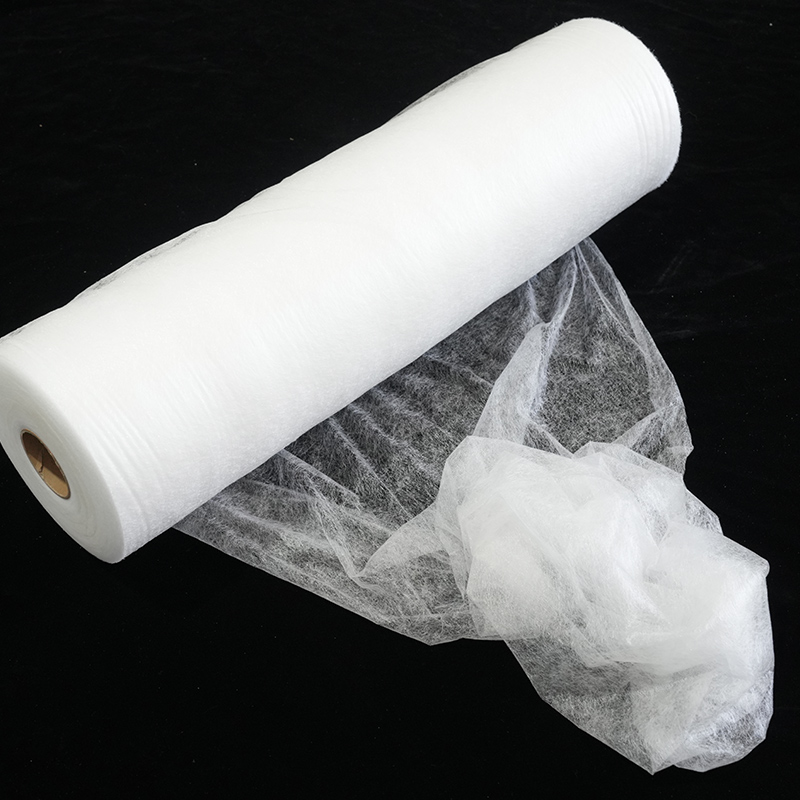
Una pellicola adesiva hot melt è un foglio termoplastico privo di solventi, tipicamente spesso da 20 a 150 µm, asciutto al tatto a temperatura ambiente e attivato solo dal calore più pressione. Niente deve evaporare e niente deve guarire, quindi il legame si forma in pochi secondi. Questa velocità è il motivo per cui le linee OEM preferiscono la pellicola all'adesivo liquido, e anche il motivo per cui una specifica allentata fallisce silenziosamente anziché rumorosamente.
La maggior parte dei problemi che riscontriamo nei progetti OEM sono errori nelle specifiche, non errori nei materiali: un disegno che dice "pellicola da 50 µm" senza grammatura, un intervallo di rammollimento indicato senza un metodo di prova o un valore di distacco misurato su un substrato che il cliente non incolla mai.
Cinque numeri che racchiudono l'intera specifica
Cinque numeri svolgono circa l'ottanta per cento del lavoro: chimica, grammatura, finestra di fusione, finestra di attivazione e forza di legame con un metodo denominato. Falli bene e il resto è dettaglio; sbagliano e nessuna quantità di dettagli salva il progetto.
- Chimica. EVA, PA, PES o TPU. Questa decisione determina l'adesione, la resistenza alla temperatura, la resistenza al lavaggio e il costo e non può essere risolta successivamente modificando lo spessore.
- Grammatura. Espresso in g/m² con una tolleranza, non solo in micrometri. Due pellicole di identico spessore possono fornire una massa adesiva diversa sulla linea di incollaggio.
- Finestra di fusione. L'intervallo entro il quale scorre il polimero, normalmente espresso come intervallo di picco DSC anziché come singolo punto di fusione.
- Finestra di attivazione. La temperatura, la pressione e il tempo di permanenza richiesti dalla tua pressa, che devono adattarsi alla macchina che già possiedi.
- Forza del legame. Un numero, un substrato e un metodo. La "buona adesione" non è un criterio di accettazione.
Abbina il polimero al substrato e alla temperatura della linea
La scelta del polimero è guidata da tre vincoli, in questo ordine: la tolleranza al calore del substrato, l'adesione della chimica a quel substrato e le condizioni a cui deve sopravvivere la parte finita, come lavaggio, calore, migrazione del plastificante e umidità. Il prezzo viene per ultimo.
| Chimica | Intervallo di attivazione tipico | Substrati OEM comuni | Attenzione |
|---|---|---|---|
| EVA | 70–95 °C | Carta, schiuma, pellicole, non tessuti, incollaggio tessile a bassa temperatura | Resistenza limitata al calore e agli agenti chimici; inadatto per il lavaggio a caldo o per il servizio automobilistico |
| PA (poliammide) | 110–140 °C | Tessili, pelletteria, inserti metallici, finiture automobilistiche, componenti per calzature | Ha bisogno di una stampa più calda; sensibile all'umidità durante lo stoccaggio |
| PES (copoliestere) | 110–150 °C | Laminazione tessile, calzature, interni automobilistici, media filtranti | Idrolizza se conservato caldo e umido; mantenere i rotoli sigillati |
| TPU | 90–130 °C | Tessuti elasticizzati, membrane, tomaie di scarpe, custodie per telefoni, compositi elastici | Costo più elevato; l'aderenza può complicare il rilascio del rivestimento |
La resistenza alla temperatura di solito decide il caso. Una parte di rivestimento che raggiunge gli 80 °C all'interno di un veicolo parcheggiato non può utilizzare una pellicola EVA a bassa temperatura, per quanto aderisce bene al banco. Nella laminazione di interni automobilistici, le pellicole in PA e PES dominano perché tollerano sia la temperatura della pressa che gli anni di calore che seguono.
Se l'insieme incollato deve allungarsi con il substrato, come la tomaia di una scarpa sportiva o una membrana elastica, una pellicola in TPU è normalmente la risposta, perché uno strato adesivo rigido si romperà o si delaminerà quando il composito si flette.
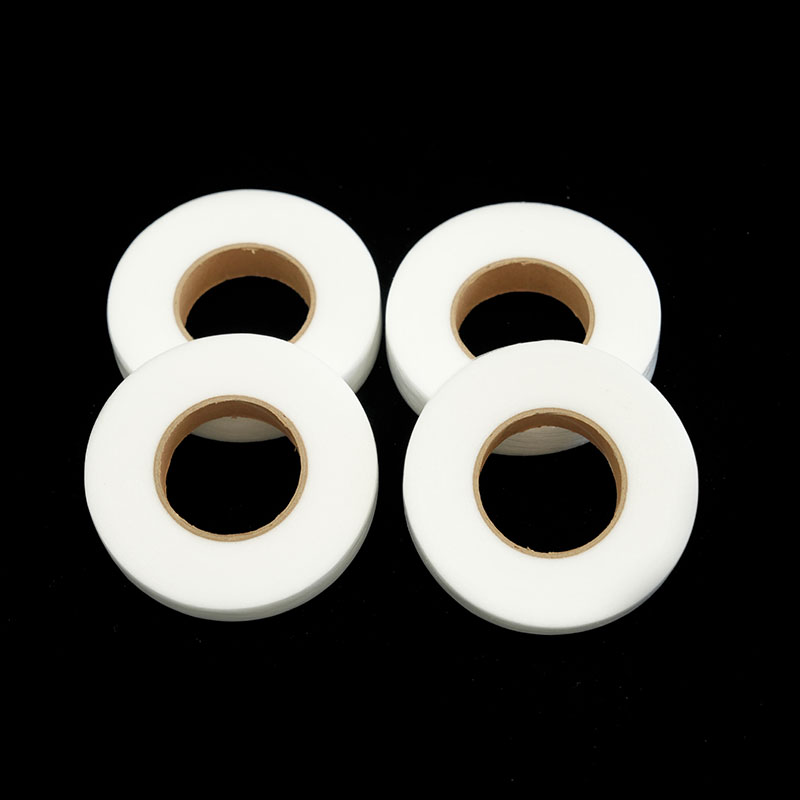
 Pellicola adesiva hot melt in TPU con elasticità della carta di supporto Introduzione al prodotto: Questa pellicola adesiva hot melt in TPU con elasticità della carta di supporto ha proprietà adesive rispettose dell'ambiente, che non solo perseguono un... Visualizza il prodotto →
Spessore, grammatura e formato del rotolo: specifica le tolleranze, non le medie
Una cifra relativa allo spessore senza fascia di tolleranza e un formato del rotolo descrive un campione, non una specifica di acquisto; le tolleranze decidono se il rotolo scorre sulla tua linea.
- Grammatura: 60 g/m²±5%, ad esempio. È possibile raggiungere un livello più stretto del ± 5%, ma dovrebbe essere giustificato dalla linea obbligazionaria piuttosto che richiesto dall’abitudine.
- Spessore: 50 µm ± 5%, misurato in cinque punti sul nastro.
- Larghezza: 1.520 mm con una tolleranza unilaterale dichiarata, poiché un nastro stretto di 3 mm può lasciare un bordo non incollato.
- Lunghezza del rotolo e nucleo: 500 m su un'anima da 152 mm, senza giunzioni, con diametro del rotolo registrato.
- Fodera di rilascio: tipo, peso, se uno o entrambi i lati sono siliconati e la forza di rilascio di cui il tuo feeder ha bisogno.
Il comportamento dei transatlantici merita più attenzione di quella che normalmente riceve. Un supporto che si stacca troppo facilmente si solleva prima che la pellicola raggiunga la linea di contatto; uno che si stacca troppo allunga e raggrinzisce la pellicola. Una pellicola fornita con una carta di supporto controllata rimuove quella variabile dalla linea.
 Pellicola adesiva hot melt in PES con supporto in carta Introduzione al prodotto: La pellicola adesiva hot melt PES con carta di supporto è un adesivo ecologico. Attraverso processi avanzati di raschiatura, rivestimento o soffiaggio... Visualizza il prodotto →
Il foglio delle specifiche: campi, voci di esempio e costo della loro esclusione
Le specifiche di una pellicola sono complete quando un fornitore può citarle e un tecnico della qualità può rifiutare molte cose senza fare una sola domanda, il che significa che ogni campo porta un numero, una tolleranza e un metodo.
| Campo | Voce di esempio | Cosa impedisce |
|---|---|---|
| Chimica and grade | Film in copoliestere PES, MFI 25 ± 5 g/10 min a 160 °C / 2,16 kg | Riformulazione silenziosa e comportamento del flusso alla deriva |
| Grammatura | 60 g/m² ± 5% | Linee di bond indebolite o allagate |
| Spessore | 50 µm ± 5%, cinque punti di misurazione | Controversie sul metodo di misurazione |
| Finestra di fusione | Picco DSC 115–125 °C | Una pellicola che necessita di più calore di quanto la stampa possa darne |
| Finestra di attivazione | 135 °C, 3 bar, 15 s, verificato sulla vostra linea | La colpa dei legami freddi è dell'adesivo |
| Forza del legame | T-peel ≥ 8 N/25 mm sul supporto di riferimento, ASTM D1876 | Argomenti senza un riferimento condiviso |
| Formato | Larghezza 1.520 mm, rotolo da 500 m, anima da 152 mm, senza giunzioni | Rotture del nastro e sprechi dei bordi |
| Conservazione e durata | 12 mesi sigillato a ≤ 25 °C e ≤ 60% UR | Idrolisi e bloccaggio in magazzino |
| Conformità | Dichiarazione REACH SVHC, RoHS, OEKO-TEX 100 classe II ove pertinente | Spedizioni rifiutate e pratiche doganali bloccate |
| Cambia controllo | Avviso scritto e riqualificazione prima di qualsiasi modifica di resina o MFI | Deriva delle prestazioni tra le spedizioni |
Metodi di prova: rendere il risultato comparabile
Un criterio di accettazione è utilizzabile solo quando nomina lo standard, il substrato, la larghezza del campione e il condizionamento, perché un numero di peel senza questi quattro fatti non può essere riprodotto da nessun altro.
- Forza di pelatura: Peel a 180° secondo ASTM D903 o T-peel secondo ASTM D1876 per laminati da flessibili a flessibili.
- Taglio e scorrimento: taglio statico alla temperatura di servizio per prevedere il cedimento del taglio e lo scorrimento delle etichette.
- Comportamento termico: DSC conforme a ISO 11357-3 o ASTM E794, per confermare il picco di fusione e rilevare la deriva del lotto.
- Durabilità: cicli di lavaggio e lavaggio a secco conformi alla norma ISO 3175 in cui il prodotto finale è un indumento o una scarpa.
- Prova in linea: lo stesso test di peeling ripetuto a tre temperature e tre tempi di permanenza, che produce il processo di produzione della finestra effettivamente eseguito.
Sei errori nelle specifiche che compaiono successivamente quando la produzione si ferma
Le interruzioni riconducibili alla pellicola di solito iniziano come clausole mancanti piuttosto che come rullini difettosi.
- Specificando solo lo spessore. Due fornitori possono entrambi raggiungere i 50 µm e fornire comunque una massa adesiva diversa per metro quadrato.
- Copiare la scheda tecnica di un concorrente. Tali valori sono stati misurati su un substrato diverso e su una macchina da stampa diversa.
- Ignorando la stampa che già possiedi. Se la pellicola necessita di 150 °C e la linea raggiunge i 120 °C, le specifiche sono morte sulla carta.
- Lasciare il rivestimento al caso. Gli alimentatori automatici sono molto meno indulgenti rispetto al lay-up manuale.
- Approvazione di un singolo campione. Un buon rullo dice poco riguardo al decimo, e la stessa disciplina è importante quando si integra la pellicola con linee di produzione automatizzate, dove il tempo di permanenza e la pressione di contatto non sono più regolabili manualmente.
- Nessun controllo del cambiamento. Un nuovo fornitore di resina può modificare l'indice del flusso di fusione senza modificare il titolo della scheda tecnica.
Dal lancio di prova al rilascio in produzione
Approva una finestra di processo, non un singolo rotolo: esegui la prova a tre temperature e tre tempi di sosta e registra il risultato della rimozione in ogni punto, in modo che la produzione abbia una mappa anziché un'ipotesi.
- Rotolo di prova: Di solito da 50 a 100 m sono sufficienti per la configurazione, le perdite di funzionamento e i test di laboratorio.
- Primo articolo: verificare grammatura, spessore, larghezza, forza di rilascio e resistenza alla pelatura rispetto alle specifiche prima del primo ordine di produzione.
- Campioni di conservazione: conservare un metro di ogni lotto, sigillato, per il periodo di conservabilità.
- Certificato di analisi: per lotto, con valori misurati anziché un semplice "conforme".
- Trigger di riqualificazione: cambio resina, cambio MFI, velocità della linea più elevata, nuovo lotto di substrato.
Domande frequenti
Quale spessore della pellicola adesiva hot melt devo specificare per la produzione OEM?
Inizia dalla linea di incollaggio piuttosto che dal catalogo: da 25 a 50 µm si adatta a substrati lisci e ben abbinati, mentre da 75 a 150 µm viene utilizzato dove una superficie è ruvida, porosa o necessita di riempimento di spazi vuoti. Quindi verificare la grammatura, poiché questa controlla la massa adesiva nella giuntura.
Ho bisogno di una pellicola protettiva sulla pellicola?
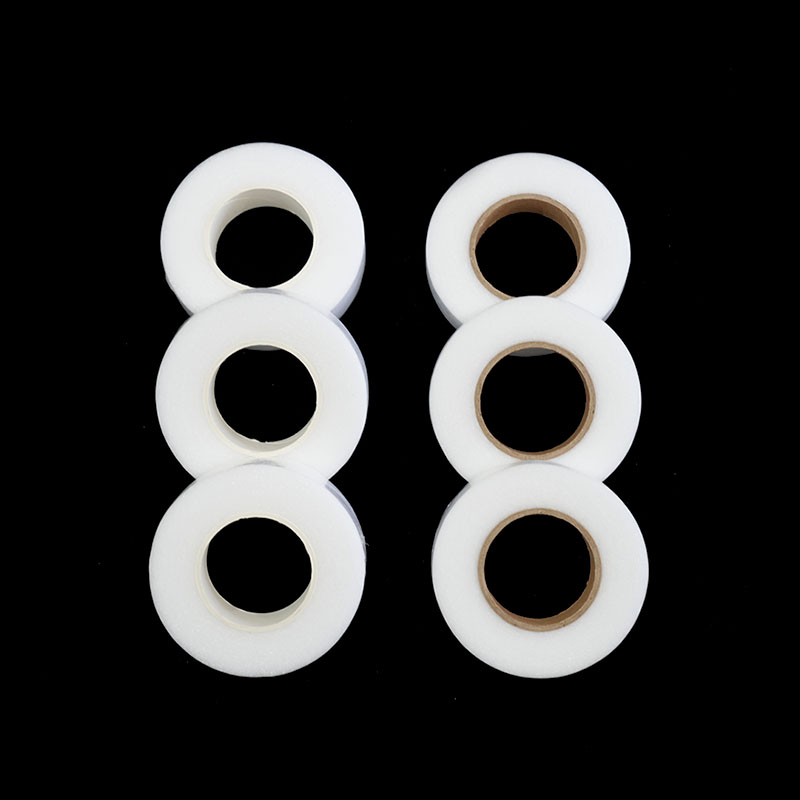
Solo se altrimenti la pellicola si bloccherebbe sul rullo o se il vostro processo alimenta la pellicola automaticamente. La pellicola senza liner è più economica e funziona bene per la laminazione manuale con uso immediato, mentre una carta di supporto controllata è più sicura per l'alimentazione automatizzata e per la pellicola conservata per mesi.
Come posso impostare un criterio di accettazione per la forza del legame?
Incollare la pellicola sull'esatto substrato di produzione nelle impostazioni di produzione, testarla con un metodo denominato come ASTM D1876 e impostare il minimo dal risultato più basso di almeno cinque campioni su tre lotti. Un singolo campione da banco non costituisce la base per una specifica di acquisto.
Un film può coprire più prodotti diversi?
A volte, ma solo quando i substrati, le impostazioni della macchina da stampa e i requisiti di durabilità si sovrappongono. Una pellicola PES che lamina finiture automobilistiche raramente si adatta a un legame di schiuma a bassa temperatura e forzare un grado su entrambi produce solitamente un compromesso che fallisce in un'applicazione.
Cosa causa il guasto della pellicola su una linea che in precedenza funzionava senza problemi?
Di solito si tratta di un cambiamento in un altro punto del processo: velocità della linea più lenta, piastra più fredda, substrato più spesso o nuovo lotto di materiale. La pellicola è sensibile al tempo di permanenza e alla pressione, quindi quando il processo cambia, la finestra del processo deve essere nuovamente verificata anziché presunta.
Una specifica di film realizzabile è breve: cinque numeri, un blocco di tolleranza, un metodo di prova per ogni dichiarazione e una clausola di controllo delle modifiche. Scriverlo prima del primo rotolo di prova, rivederlo con il team tecnico del fornitore e congelarlo una volta che la produzione si sarà stabilizzata, in modo che qualsiasi futura deviazione diventi immediatamente visibile invece di emergere come un reclamo di delaminazione sei mesi dopo.
Contattaci